Language


Visningar: 222 Författare: Tomorrow Publiceringstid: 2025-12-06 Ursprung: Plats


Innehållsmeny
● Kärnkomponenter i en CNC-svarvmaskin
● Programmering av CNC-svarvmaskinen
● Typer av CNC-svarvningsoperationer
● Maskinkonfigurationer och axlar
● Material som är lämpliga för CNC-svarvning
● Tillämpningar över branscher
● Slutsats
● FAQ
>> 1. Vad är den primära skillnaden mellan CNC-svarvning och CNC-fräsning?
>> 2. Hur bestämmer du optimal spindelhastighet för CNC-svarvning?
>> 3. Vilka toleranser kan CNC-svarvar normalt uppnå?
>> 4. Kan CNC-svarvar hantera icke-metalliska material?
>> 5. Vilka säkerhetsåtgärder är viktiga vid CNC-svarvning?
● Citat:
CNC-svarvar omvandlar råmaterial till exakta cylindriska komponenter genom automatiserade rotations- och skärprocesser. Dessa maskiner säkrar ett arbetsstycke i en roterande spindel medan ett stationärt skärverktyg tar bort material för att uppnå exakta dimensioner och ytfinish. Processen är beroende av numerisk datorstyrning för att exekvera programmerade instruktioner med hög noggrannhet och repeterbarhet. Operatörer börjar med att designa en 3D-modell av delen , vilken programvara konverterar till G-kod som dikterar varje rörelse. Denna kod kontrollerar spindelhastighet, verktygspositionering och matningshastigheter, vilket säkerställer konsekventa resultat över produktionskörningar. Till skillnad från manuella svarvar, eliminerar CNC-system mänskliga fel, vilket möjliggör komplexa geometrier på material som metaller och plaster.
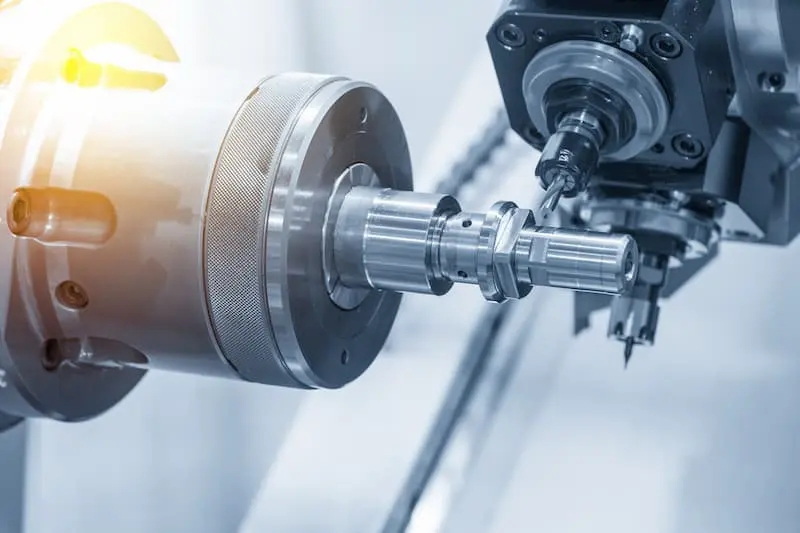
CNC-svarvar har flera nyckelelement som möjliggör exakt drift. Huvudspindeln rymmer huvudspindeln, som griper och roterar arbetsstycket med kontrollerade hastigheter mätt i varv per minut. En chuck eller hylsa inuti spindeln håller säkert stångstock eller förformade ämnen, medan ändstocken ger stöd för längre stycken via en hydrauliskt manövrerad pinne.
Verktygets revolver eller vagn monterar flera skärverktyg, vilket möjliggör automatiska ändringar under drift. Linjära styrningar och kulskruvar underlättar smidig rörelse längs X- och Z-axlarna, med avancerade modeller som lägger till Y-axelkapacitet för off-center funktioner. CNC-styrenheten tolkar G-koden för att synkronisera dessa komponenter, hantera kylvätskeflöde och spånavgång för oavbruten bearbetning.
Sängar utgör maskinens fundament, vilket säkerställer styvhet mot skärkrafter. Moderna maskiner har inneslutna konstruktioner för att innehålla spån och kylvätska, vilket ökar säkerheten och renligheten. Sensorer övervakar vibrationer, temperatur och verktygsslitage och matar tillbaka data till styrenheten för realtidsjusteringar.
Programmering börjar med CAD-mjukvara för att skapa en detaljerad 3D-modell av den önskade delen. CAM-mjukvaran genererar sedan verktygsbanor som simulerar bearbetningsprocessen för att upptäcka kollisioner och optimera cykler. Utgången är G-kod, ett språk med kommandon som G00 för snabb positionering och M03 för att starta spindelrotation.
Nyckelparametrar inkluderar spindelhastighet, skräddarsydd efter materialhårdhet - högre för aluminium, lägre för stål - och matningshastighet, vilket balanserar materialavlägsnande med verktygslivslängd. Skärdjupet påverkar ytfinishen; grunda pass ger jämnare resultat men förlänger cykeltiderna. Programmerare definierar sekvenser för operationer som grovbearbetning, finbearbetning och gängning, inklusive uppehåll och kylvätskeaktiveringar.
När programmet har laddats via USB eller nätverk genomgår det torrkörningar utan material för att verifiera noggrannheten. Simuleringsprogram visualiserar hela processen, vilket minimerar installationsfel före produktion.
Processen utvecklas i distinkta faser för effektivitet och precision. Först laddar operatörerna råmaterial i spindelchucken och riktar in det exakt med ändstocken om det behövs. Maskinen tar emot alla axlar och fastställer referenspositioner från vilka alla rörelser kommer.
Spindelaktivering roterar arbetsstycket med programmerat varvtal medan verktygsrevolvern indexerar till den initiala fräsen. Grovsvarvning tar bort bulkmaterial längs Z-axeln, med verktyget som matas parallellt med rotationsaxeln. Flera genomgångar minskar diametern stegvis och genererar långa spån som kylvätska spolar bort.
Facing följer, där verktyget korsar arbetsstyckets ände radiellt för att skapa en plan yta vinkelrät mot axeln. Spårning skär smala spår genom att sänka verktyget vinkelrätt, ofta i flera djup för bredare funktioner. Borrning eller borrning sker med levande verktyg på multi-tasking-center, genomborrning av axiella hål medan rotationen fortsätter.
Gängning använder ett profilerat verktyg synkroniserat med spindelrotation via elektronisk växling, vilket ger exakta spiralformade mönster. Efterbehandlingspass använder finare matningar för optimal ytkvalitet, följt av delmätning via sonder. Färdiga delar matas ut automatiskt eller via stångmatare för stora volymer.
Svarvningsoperationer varierar för att ge olika egenskaper på cylindriska delar. Raksvarvning minskar ytterdiametern jämnt, idealiskt för axlar och rullar som kräver snäva toleranser. Konisk svarvning skapar koniska former genom att förskjuta verktygsbanan linjärt längs Z-axeln.
Konturering möjliggör komplexa profiler genom att interpolera X- och Z-rörelser samtidigt, vilket bildar radier, filéer och underskärningar. Avskiljning eller avskärning skär av färdiga bitar från stångstock med ett smalt verktyg nedsänkt till fullt djup. Räfflade trycker diamantmönster för grepp med härdade hjul som pressas in i ytan.
Avancerade operationer som polygonsvarvning ger icke-runda former som hexagoner genom synkroniserade spindel- och verktygsrörelser. Spännande verktyg på fräs-varv-center lägger till fräsning, borrning och gängning utan omchucking.
CNC-svarvar sträcker sig från grundläggande 2-axliga svarvar till sofistikerade fleraxliga centra. 2-axliga modeller hanterar X (radial) och Z (längsgående) rörelser för enkla cylindriska delar. 3-axlig lägger till en revolvermonterad borr för axiella hål.
4-axlar introducerar en underspindel för bearbetning på baksidan, vilket fördubblar produktiviteten genom att överföra delar mitt i cykeln. 5-axliga eller fräsvända maskiner innehåller Y-axel och spänningsförande verktyg, och närmar sig full samtidighet för invecklade komponenter. Twin-turret setups möjliggör samtidig bearbetning från båda ändar.
Horisontella vs vertikala orienteringar passar olika delstorlekar; vertikala maskiner utmärker sig med tunga ringar genom att utnyttja gravitationen. Styrverktyg för svarvar av schweizisk typ nära arbetsstycket för ultraprecision på små, långa delar som medicinska skruvar.
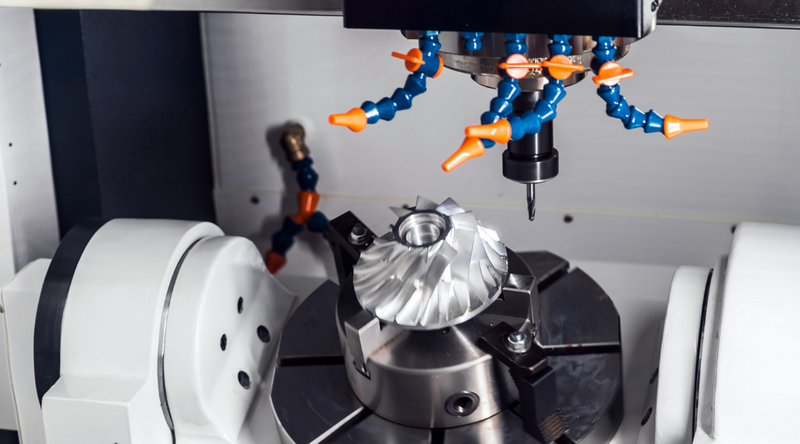
Materialvalet påverkar bearbetbarhet, verktygslivslängd och detaljprestanda. Aluminiumlegeringar bearbetar snabbt i höga hastigheter och producerar lätta flygbeslag. Stål, från milda till rostfria, kräver långsammare matningar och robusta verktyg för hållbara bilaxlar.
Titan motstår slitage i implantat men genererar värme, vilket kräver översvämningskylvätska. Plaster som Delrin erbjuder låg friktion för bussningar, bearbetning utan spån. Mässing ger friskärande egenskaper för beslag, vilket minimerar grader.
Exotiska legeringar som Inconel lämpar sig för högtemperaturapplikationer men påskyndar verktygsslitage, vilket kräver keramiska skär. Materialegenskaper som hårdhet, värmeledningsförmåga och duktilitet styr parametervalet för optimala resultat.
CNC-svarvning ger oöverträffad precision och håller toleranser under 0,001 tum upprepade gånger. Automation stöder drift med släckt ljus, vilket minskar arbetskostnaderna vid produktion av stora volymer. Mångsidighet mellan material och geometrier minskar inställningarna jämfört med dedikerade maskiner.
Höga spindelhastigheter och styva ramar möjliggör överlägsen ytfinish utan sekundär polering. Integration med robotik effektiviserar arbetsflöden från råmaterial till inspektion.
Begränsningar inkluderar initial programmeringstid för låga volymer och chuckstorleksbegränsningar på stora diametrar. Djupa hålrum utmanar evakueringen av spånet och riskerar att trassla ihop sig. Verktygsbyten avbryter cykler på grundläggande maskiner, även om moderna torn dämpar detta.
Regelbundet underhåll förlänger maskinens livslängd och säkerställer noggrannhet. Dagliga kontroller verifierar smörjnivåer i kulskruvar och sätt, vilket förhindrar slitage. Veckovisa verktygsinspektioner ersätter slöa skär och bibehåller konsekventa snitt.
Inriktningskalibrering med laserverktyg korrigerar axeldrift från termisk expansion. Kylvätskesystem kräver filtrering för att undvika bakterietillväxt och munstycken täpper till.
Vanliga problem som prat härrör från obalans eller tråkiga verktyg, lösta genom att balansera spännhylsor och stela inställningar. Dimensionsfel spårar till termisk tillväxt, motverkat av förvärmningscykler. Programvarudiagnostik identifierar elektriska fel i servon eller kodare.
CNC-svarvning producerar kritiska komponenter inom flyg- och rymdindustrin, såsom turbinaxlar och landningsställsvängningar som kräver utmattningsmotstånd. Automotive förlitar sig på det för kolvar, ventiler och transmissionsväxlar med repeterbarhet i hög volym.
Medicinsk utrustning som ortopediska implantat och kirurgiska verktyg drar nytta av biokompatibla ytbehandlingar. Olje- och gassektorerna bearbetar ventilstammar och beslag av korrosionsbeständiga legeringar. Konsumentelektronik ger precisionskontakter och höljen.
Försvarsapplikationer inkluderar missilhus och pistolpipor, med prioritering av tät koncentricitet. Allmän tillverkning skapar remskivor, bussningar och adaptrar universellt.
CNC-svarvar revolutionerar precisionstillverkningen genom att automatisera rotation, skärning och kontroll för oöverträffad effektivitet. Att bemästra deras komponenter, programmering och operationer låser upp möjligheter för olika industrier, från prototyper till massproduktion. Pågående framsteg inom fleraxlig teknik och AI-övervakning lovar ännu större noggrannhet och hastighet.
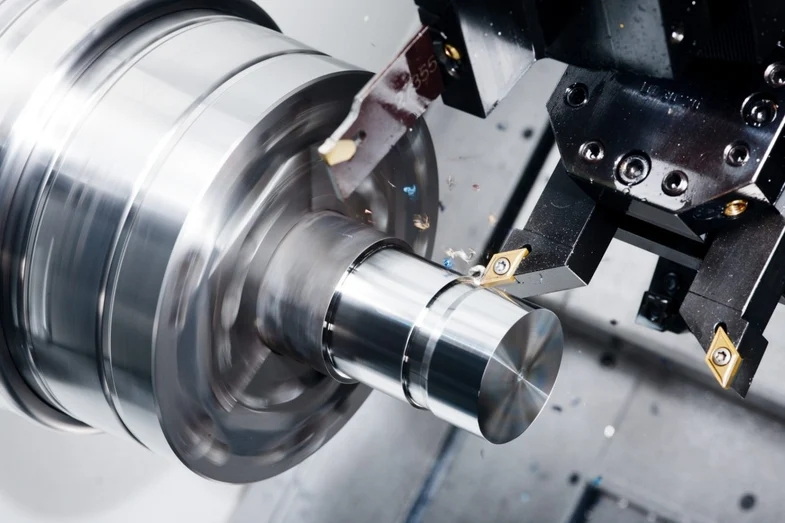
CNC-svarvning roterar arbetsstycket mot ett stationärt verktyg, idealiskt för cylindriska delar, medan fräsning snurrar verktyget mot ett fast arbetsstycke för komplexa 3D-former.
Spindelhastigheten beror på materialtyp, verktygsdiameter och finishkrav, beräknade med formler som RPM = (Skärhastighet x 12) / (π x Verktygsdiameter) för tum.
Modern CNC-svarvning håller ±0,0005 tum eller bättre på diametrar, med ytfinish under 32 Ra, varierande beroende på maskinens styvhet och material.
Ja, plast, kompositer och trä bearbetar effektivt, ofta vid högre hastigheter utan kylvätska för att undvika smältning eller delaminering.
Genomför maskinskydd, ögonskydd och inga lösa kläder; övervaka kylvätskenivåer för att förhindra halkar och säkerställa nödstoppsfunktion.
[1](https://www.rapiddirect.com/blog/what-is-cnc-turning/)
[2](https://www.wevolver.com/article/what-is-cnc-turning)
[3](https://geomiq.com/blog/what-is-cnc-turning/)


