Language


Просмотров: 256 Автор: Feifan Hardware Время публикации: 4 июля 2026 г. Происхождение: Сайт


Меню контента
● Что такое селективное лазерное спекание (SLS)?
● Основные ключевые слова и кто должен это прочитать
● Как работает процесс SLS (взгляд инженера)
>> Пошаговый рабочий процесс SLS
● Ключевые преимущества 3D-печати SLS
>> 1. Никаких опорных конструкций – свобода для сложной геометрии
>> 2. Высокая производительность и эффективность пакетной обработки
>> 3. Сильные, почти изотропные механические свойства.
>> 4. Пористость поверхности обеспечивает эффективное крашение и окраску.
>> 5. Сокращение времени разработки продукта
● Недостатки и практические ограничения SLS
>> 1. Ограниченный портфель материалов по сравнению с другими процессами
>> 2. Неровная поверхность и пористость.
>> 3. Усадка, деформация и точность размеров.
>> 4. Больше отходов порошка, чем при других аддитивных методах.
● SLS против обработки с ЧПУ против литья под давлением
>> Краткий обзор выбора процесса
● Когда SLS — разумный выбор (реальные сценарии)
>> Приложения, в которых превосходит SLS
● Лучшие практики проектирования надежных деталей SLS
>> Рекомендации по проектированию для инженера
● Перспектива OEM/ODM: интеграция SLS в вашу цепочку поставок
>> Как зарубежные покупатели обычно используют SLS с китайским партнером по ЧПУ
● Как решить, подходит ли SLS для вашего следующего проекта
>> Контрольный список практических решений
● Четкий призыв к действию: обсудите свою стратегию SLS и ЧПУ
● Часто задаваемые вопросы о селективном лазерном спекании (SLS)
● Ссылки
Как Производитель прецизионных деталей с ЧПУ, ежедневно работающий с мировыми OEM-производителями и промышленными покупателями, я видел, как селективное лазерное спекание (SLS) превратилось из нишевого инструмента для прототипирования в серьезный вариант для функционального производства деталей. В этом руководстве я расскажу о реальных преимуществах и недостатках SLS с точки зрения проектирования и снабжения, а также объясню, когда вам следует выбирать. SLS по сравнению с обработкой на станке с ЧПУ или литье под давлением . [фонтанирующая работа ]
Селективное лазерное спекание — это процесс аддитивного производства , в котором используется высокоэнергетический лазер для сплавления тонких слоев полимерного порошка (обычно нейлона) внутри нагретого порошкового слоя. После спекания каждого слоя устройство для повторного покрытия наносит новый слой порошка, и цикл повторяется до тех пор, пока не будет построена полная трехмерная деталь. [наукадирект ]
Поскольку окружающий неспеченный порошок поддерживает деталь, SLS может создавать изделия сложной геометрии, которые трудно или невозможно обрабатывать традиционным способом, особенно закрытые полости или внутренние каналы. С точки зрения покупателя, SLS находится между быстрым созданием прототипов и мелкосерийным производством: отсутствие инструментов, быстрый цикл обработки и достойные механические характеристики. [рейтинговый трекер ]
Если вы ищете «преимущества и недостатки выборочного лазерного спекания», , «3D-печать SLS для производственных деталей» или сравниваете SLS и обработку с ЧПУ для функциональных прототипов, эта статья написана для вас. [автоматизация-технология завода ]
Типичные читатели включают в себя:
- Инженеры-конструкторы проверяют новые пластиковые компоненты
- Команды по закупкам ищут быстрые прототипы или мелкосерийное производство.
- Основатели и менеджеры по продуктам в области аппаратного обеспечения, Интернета вещей и промышленного оборудования.
- OEM-производители и оптовики ищут OEM/ODM-партнеров для сложных деталей.
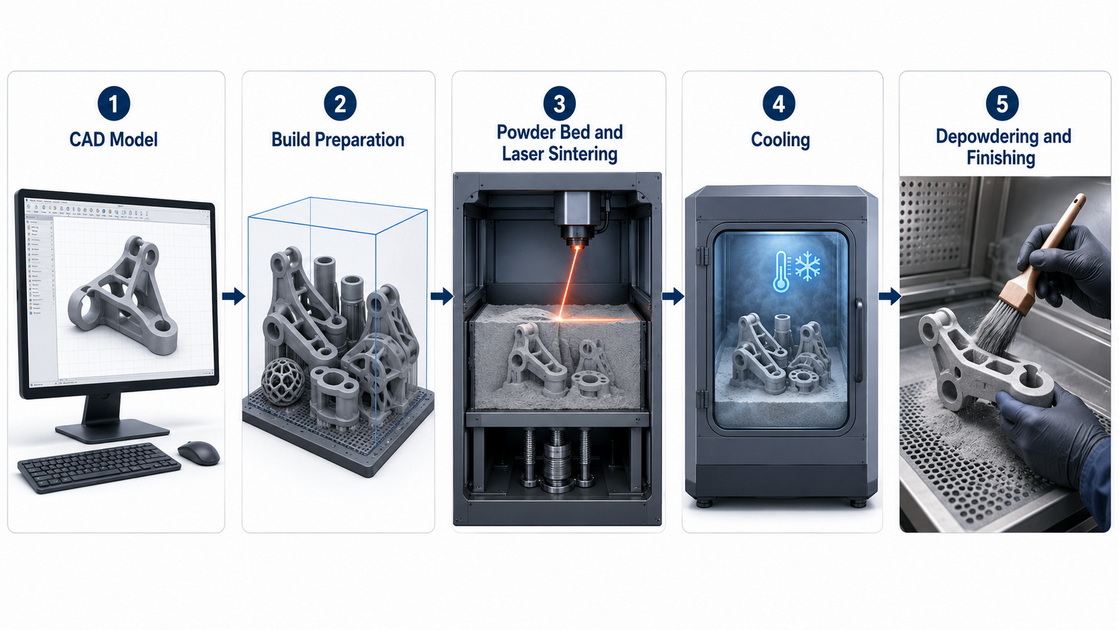
С точки зрения инженера-технолога, сборка SLS следует четкой последовательности: [фонтанирующая работа ]
1. Подготовка 3D модели
Файл САПР проверяется, ориентируется и вкладывается в другие части, чтобы максимизировать объем сборки.
2. Нагрев порошкового слоя
Машина нагревает порошок на основе нейлона до температуры чуть ниже его точки плавления, чтобы минимизировать температурные градиенты.
3. Лазерное спекание
Лазер сканирует поперечное сечение детали, сплавляя частицы в твердый слой.
4. Перекрытие слоев
Устройство для повторного нанесения покрытия наносит новый слой порошка на слой, обычно толщиной 0,08–0,15 мм.
5. Завершение сборки и охлаждение
Когда последний слой спечен, весь порошковый пирог должен медленно остыть, чтобы уменьшить коробление и внутренние напряжения.
6. Опудривание и постобработка
Детали извлекаются из слоя порошка, очищаются и при необходимости окрашиваются, подвергаются дробеструйной обработке или выравниваются паром для улучшения качества поверхности и механических характеристик. [фонтанирующая работа ]
Для производителя этот процесс больше похож на серийное производство, чем на одноразовую печать: плотность сборки, стратегия размещения и управление охлаждением сильно влияют на стоимость и время выполнения заказа. [автоматизация-технология завода ]
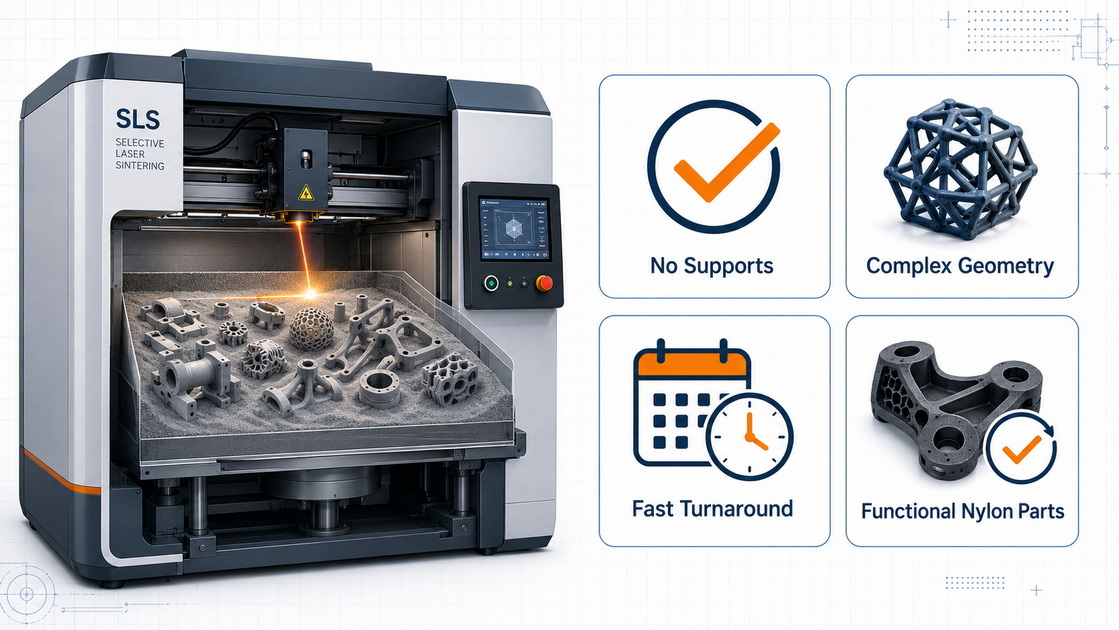
Одним из самых больших инженерных преимуществ SLS является то, что он не требует опорных конструкций . Неспеченный порошок естественным образом поддерживает выступы, тонкие стенки и внутренние полости. [фонтанирующая работа ]
Это дает несколько практических преимуществ:
- Проектирование сложных внутренних каналов охлаждения, пневматики или облегченных решетчатых конструкций.
- Объединение многокомпонентных сборок в единый печатный компонент.
- Снижение постобработки, поскольку удаление опоры не требуется.
С точки зрения производителя ЧПУ, мы часто получаем конструкции, которые невозможно экономично фрезеровать или точить, но которые можно изготовить с помощью SLS за одну сборку.
SLS является одной из самых быстрых аддитивных технологий для небольших партий, поскольку детали можно плотно вкладывать в 3D по всей рабочей камере. Несколько деталей производятся одновременно с минимальным интервалом, что: [фонтанирующая работа ]
- Увеличивает количество деталей за сборку , снижая стоимость за единицу.
- Сокращает время выхода на рынок по сравнению с процессами, зависящими от инструментов.
- Поддерживает итеративные циклы проектирования с несколькими вариантами проектирования в одной сборке.
В проектах OEM и ODM мы регулярно используем SLS на ранней стадии проверки для тестирования нескольких вариантов конструкции, а затем передаем окончательную геометрию на обработку с ЧПУ или литье под давлением для массового производства.
В отличие от некоторых других процессов 3D-печати, детали SLS демонстрируют прочное межслоевое соединение и почти изотропные механические свойства в направлениях x, y и z. [наукадирект ]
Типичные нейлоновые детали SLS предлагают:
- Хорошая прочность на разрыв и жесткость функциональных компонентов.
- Надежная стабильность размеров при нормальных рабочих температурах
- Химическая стойкость ко многим маслам, смазкам и промышленным жидкостям.
Для многих наших клиентов эти свойства делают SLS жизнеспособной альтернативой образцам, полученным литьем под давлением во время пилотных испытаний, особенно для корпусов, кронштейнов и элементов защелкивания.
Детали SLS имеют естественную пористую поверхность , что затрудняет герметизацию, но дает преимущество при окраске. Красители проникают в материал и создают стойкую окраску, которая во многих случаях более долговечна, чем поверхностная краска. [фонтанирующая работа ]
Это особенно полезно для:
- Цветовая маркировка в зависимости от бренда корпусов или компонентов, ориентированных на потребителя,
- Внутреннее визуальное управление (например, цвета безопасности, маркеры сборки)
- Дифференциация версий одной и той же детали при тестировании или логистике.
Промышленные покупатели должны иметь в виду, что окрашивание SLS может быть интегрировано как стандартный этап постобработки , а не как отдельный процесс окраски.
Как и другие технологии 3D-печати, SLS исключает использование жестких инструментов , таких как литьевые формы, что значительно сокращает цикл разработки. [автоматизация-технология завода ]
По нашему опыту работы с зарубежными клиентами, SLS наиболее ценен, когда:
- нужны вам Функциональные прототипы за несколько дней, а не недель.
- Вы хотите проверить эргономику и сборку с использованием практически готовых материалов.
- Вам необходимо изготовить мосты до того, как будут готовы формы или приспособления с ЧПУ.
Поскольку одна и та же машина может изготавливать как прототипы, так и детали для конечного использования, инженеры могут быстро повторять проекты и переходить к производству с минимальными простоями.
Хотя за последние годы выбор материалов увеличился, SLS по-прежнему предлагает более ограниченный выбор материалов , чем обработка на станках с ЧПУ или литье под давлением. Большинство поставщиков услуг фокусируются на: [наукадирект ]
- ПА 12 (нейлон) – инженерный пластик общего назначения.
- PA 12 со стекловолокном или углеродным волокном – повышенная жесткость и термостойкость
- ТПУ – гибкие, похожие на резину приложения
С инженерной точки зрения этого достаточно для многих применений, но если вам требуются специализированные полимеры (например, PEEK, высокотемпературные фторполимеры), обработка на станке с ЧПУ или другие процессы все равно могут быть необходимы.
Детали SLS, напечатанные в исходном состоянии, обычно имеют матовую, слегка зернистую поверхность и не являются водонепроницаемыми по своей природе. Пористость также приводит к снижению ударной вязкости по сравнению с полностью плотными формованными деталями. [фонтанирующая работа ]
Однако, как производители, мы можем смягчить это с помощью постобработки, например:
- Дробеструйная очистка для равномерного матового покрытия.
- Сглаживание паром для герметизации поверхности, уменьшения шероховатости, улучшения ударной вязкости и удлинения при разрыве.
- Покрытие или уплотнение для применений, требующих герметичности под давлением или жидкости.
Когда наши клиенты выбирают SLS, мы всегда заранее уточняем требования к шероховатости поверхности и уплотнениям, особенно для деталей, работающих с жидкостями, или видимых внешних компонентов..
Поскольку SLS нагревает порошок до точки плавления, при охлаждении детали подвергаются термическому сжатию , что приводит к усадке порядка 3–4% в зависимости от геометрии и материала. [фонтанирующая работа ]
Ключевые последствия для проектирования и снабжения:
- Модели САПР необходимо масштабировать или компенсировать для достижения желаемого конечного размера.
- Толстые секции и острые углы более склонны к деформации и искажениям.
- Жесткие допуски гарантировать труднее, чем при обработке на станке с ЧПУ.
Для критически важных интерфейсов, таких как корпуса подшипников или прецизионные монтажные поверхности, мы часто рекомендуем гибридный подход : напечатайте базовую геометрию с помощью SLS и обработайте шпоночные поверхности с помощью ЧПУ, чтобы обеспечить жесткие допуски.
Одно из обещаний аддитивного производства — низкий уровень отходов материала, но на практике SLS генерирует больше порошковых отходов , чем некоторые другие технологии. Поскольку слой порошка предварительно нагревается, часть неспеченного порошка частично плавится и теряет способность к повторному использованию. [наукадирект ]
Большинство поставщиков услуг:
- Утилизируйте часть неиспользованного порошка, смешав его со свежим порошком.
- Выбрасывайте фракцию как непригодный для использования материал , что влияет на воздействие на окружающую среду и стоимость.
Сравнивая предложения поставщиков SLS, вы можете увидеть разницу в ценах, основанную на коэффициентах обновления порошка и внутренней политике переработки.
С точки зрения завода прецизионных деталей с ЧПУ, который также поддерживает разработку OEM/ODM, SLS не является конкурентом ЧПУ или литью — это дополнительный инструмент..
Ниже приводится практическое сравнение, основанное на том, что мы видим в ежедневных проектах для клиентов по всему миру. [plantautomation-technology ]
| Вариант использования / Фактор | SLS 3D-печать Обработка на | станке с ЧПУ | Литье под давлением |
|---|---|---|---|
| Типичные объемы | Малые и средние партии, прототипы | Прототипы для средних объемов | Средние и очень большие объемы |
| Первоначальная стоимость инструмента | Никто | Очень низкий (только светильники) | Высокая (оснастка для пресс-формы) |
| Время выполнения | Быстро (дни) | Быстрый–средний | Средне-длинный |
| Сложность геометрии | Отлично подходит для сложных внутренних функций | Ограничено доступом к инструменту | Отлично, если есть инструменты |
| Допуски | Умеренный | Отличный | Очень хороший |
| Чистота поверхности | Грубо-средне (можно улучшить с помощью постобработки) | Гладкий до очень тонкого | Очень мелкий (зависит от плесени) |
| Диапазон материалов | Ограниченные полимеры | Очень широкий (металлы и пластмассы) | Широкий ассортимент пластика. |
| Скорость итерации проектирования | Очень высокий | Середина | Низкий после разрезания формы |
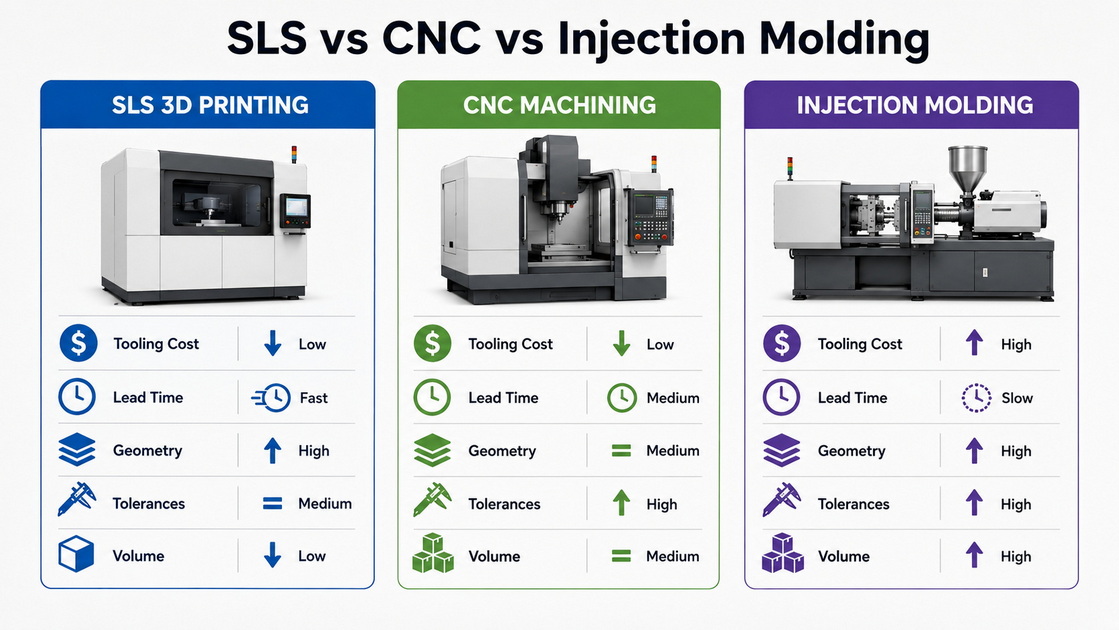
Для многих зарубежных OEM-производителей и оптовиков, которых мы поддерживаем, оптимальным рабочим процессом является:
1. Используйте SLS для создания быстрых функциональных прототипов и небольших пилотных партий.
2. Переход на обработку на станках с ЧПУ для более точной проверки и мелкого и среднего производства.
3. Перевести готовые, стабильные детали на литье под давлением, когда годовые объемы оправдывают стоимость оснастки.
Общие промышленные применения, где SLS обычно приносит большую пользу, включают: [наукадирект ]
- Приспособления и приспособления для сборочных линий и контроля качества
- Корпуса и корпуса для электроники и устройств IoT
- Защелкивающиеся крепления и живые петли там, где требуется гибкость нейлона.
- Нестандартные воздуховоды и коллекторы со сложными внутренними путями потока
- Малые объемы запасных частей для устаревшего оборудования
В таких сценариях SLS часто сокращает время выполнения заказа с недель до дней , что позволяет ускорить тестирование и развертывание.
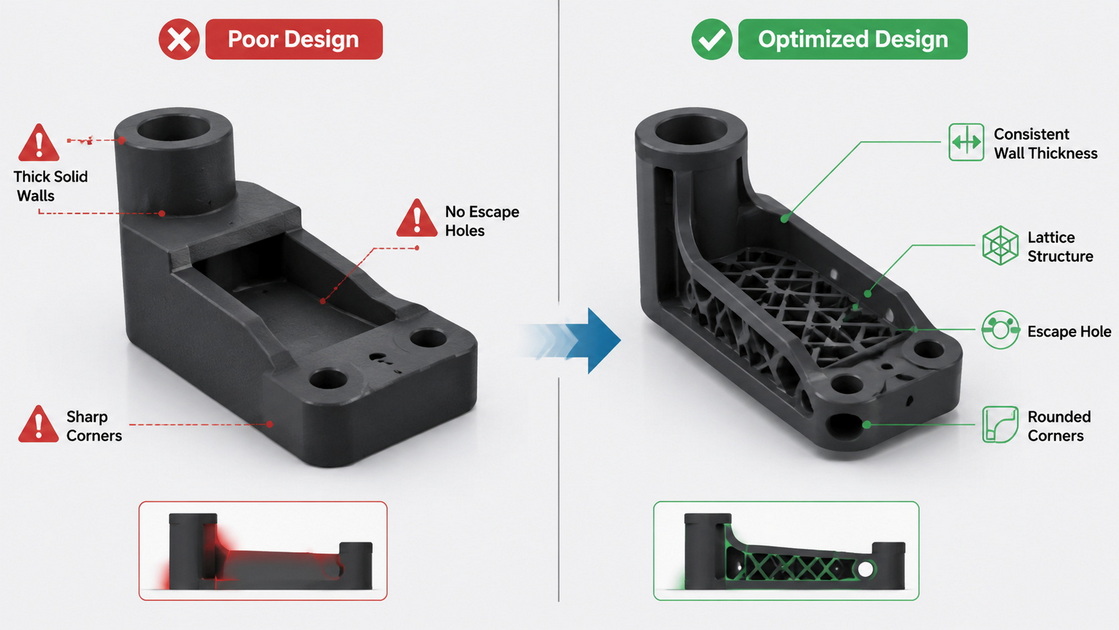
Основываясь на нашей работе с международными клиентами, вот практические правила, которые значительно улучшают результаты SLS: [наукадирект ]
- Поддерживайте постоянную толщину стенок , чтобы уменьшить коробление и неравномерное охлаждение.
- Избегайте массивных твердых блоков; используйте внутренние решетки или облегченные конструкции . по возможности
- Соблюдайте минимальные размеры элементов, рекомендованные производителем (отверстия, ребра, текст).
- Разработана конструкция для удаления порошка за счет добавления дренажных/очистных отверстий во внутренних полостях.
- Если требуются критические допуски, запланируйте вторичную обработку или пластины.
Эти методы не только улучшают качество деталей, но и снижают затраты за счет минимизации неудачных сборок и усилий по постобработке.
Как китайский поставщик прецизионных деталей с ЧПУ, работающий с владельцами мировых брендов, оптовыми торговцами и производителями, мы видим, что SLS стратегически используется наряду с традиционной обработкой.
Типичное сотрудничество выглядит так:
- Заказчик присылает 3D модель и функциональные требования.
- Мы рекомендуем SLS для ранних прототипов или сложных пластиковых деталей и CNC для металлических или высокоточных поверхностей.
- После испытаний SLS мы дорабатываем конструкцию и переходим на обработку с ЧПУ или литье для масштабируемого производства.
Такой интегрированный подход позволяет снизить риски при проектировании , заранее проверить производительность, а затем выполнить масштабирование с помощью наиболее экономически эффективного процесса для вашего целевого объема.
Используйте приведенный ниже контрольный список во время следующей проверки проекта:
- Вам нужны функциональные прототипы или детали небольшого объема менее чем за две недели?
- Является ли ваша геометрия сложной или внутренней , что делает ЧПУ дорогостоящим или невозможным?
- Ваши допуски умеренные , а не сверхжесткие?
- материал на основе нейлона ? Приемлем ли для вашего применения
- Можете ли вы принять матовые, слегка шероховатые поверхности или готовы к постобработке?
Если вы ответили «да» на большинство этих вопросов, SLS, вероятно, является экономически эффективным вариантом с низким уровнем риска , особенно в сочетании с поставщиком, который также может поддерживать станки с ЧПУ и литье, когда вы будете готовы к масштабированию.
Если вы оцениваете селективное лазерное спекание для своего следующего проекта и хотите, чтобы опытный партнер-производитель помог сбалансировать скорость, стоимость и точность , рассмотрите возможность отправки нам своих 3D-файлов и основных требований.
Как базирующийся в Шэньчжэне производитель прецизионных деталей с ЧПУ (Shenzhen Feifan Hardware & Electronics Co., Ltd.) , мы предоставляем услуги OEM/ODM для мировых брендов, оптовиков и производителей и можем порекомендовать лучшее сочетание SLS, обработки с ЧПУ и литья под давлением для вашего конкретного применения.
Вопрос 1. Является ли SLS достаточно прочным для производства деталей конечного использования?
Во многих приложениях да. Детали из нейлона SLS обладают хорошей прочностью на разрыв, жесткостью и химической стойкостью и широко используются для корпусов, приспособлений и механических компонентов, особенно в малых и средних объемах. [наукадирект ]
В2. Насколько точна SLS по сравнению с обработкой на станке с ЧПУ?
SLS обычно обеспечивает умеренную точность размеров с некоторым риском усадки и коробления, в то время как обработка с ЧПУ последовательно обеспечивает более жесткие допуски и лучшую повторяемость для критических размеров. [автоматизация-технология завода ]
Вопрос 3. Может ли SLS производить металлические детали?
Промышленная 3D-печать металла существует, но использует разные процессы, такие как селективное лазерное плавление (SLM) или прямое лазерное спекание металла (DMLS) ; стандартные машины SLS ориентированы на полимерные порошки, такие как нейлон и ТПУ. [наукадирект ]
Вопрос 4. Каков типичный срок поставки запчастей SLS?
Время выполнения заказа зависит от размера и количества детали, но многие проекты могут перейти от САПР к физическим деталям в течение нескольких дней, когда у поставщика есть свободные мощности станков и стандартные материалы на складе. [автоматизация-технология завода ]
Вопрос 5. Когда мне следует перейти с SLS на литье под давлением?
Как только ваша конструкция станет стабильной и годовые объемы станут достаточно высокими, чтобы оправдать использование оснастки для пресс-форм, литье под давлением обычно обеспечивает более низкую стоимость детали и более высокое качество поверхности, в то время как SLS остается идеальным для разработки и производства мостов. [автоматизация-технология завода ]
1. Протолабы. «Селективное лазерное спекание – его преимущества и недостатки». Блог о 3D-печати, 2025 г. Доступно по адресу: [https://www.protolabs.com/en-gb/resources/blog/selective-laser-sintering-its-advantages-and-disadvantages/ ] [фонтанирующая работа ]
2. Обзор технологии селективного лазерного спекания: принципы, рецептуры, применение и перспективные возможности в фармацевтике. ScienceDirect, 2025. [наукадирект ]
3. Технология автоматизации предприятий. «Как SEO может стимулировать рост бизнеса производителей станков с ЧПУ?» [автоматизация-технология завода ]
4. Рангтрекер. «Фрезерный станок с ЧПУ и лазерная резка SEO: повысьте узнаваемость и привлеките ценных потенциальных клиентов». [рейтинговый трекер ]
5. QuickCreator. «E‑E‑A‑T для технического контента: Руководство по передовой практике 2025 года». [быстрый создатель ]


