Language


Dilihat: 256 Penulis: Feifan Hardware Waktu Publikasi: 04-07-2026 Asal: Lokasi


Menu Konten
● Apa itu Sintering Laser Selektif (SLS)?
● Kata Kunci Inti dan Siapa yang Harus Membaca Ini
● Bagaimana Proses SLS Bekerja (Pandangan Insinyur)
>> Alur Kerja SLS Langkah-demi-Langkah
● Keuntungan Utama Pencetakan 3D SLS
>> 1. Tidak Ada Struktur Pendukung – Kebebasan untuk Geometri Kompleks
>> 2. Produktivitas Tinggi dan Efisiensi Batch
>> 3. Sifat Mekanik Kuat dan Hampir Isotropik
>> 4. Porositas Permukaan Memungkinkan Pencelupan dan Pewarnaan yang Efisien
>> 5. Mengurangi Waktu Pengembangan Produk
● Kekurangan dan Keterbatasan Praktis SLS
>> 1. Portofolio Material Terbatas Dibandingkan dengan Proses Lainnya
>> 2. Permukaan Akhir yang Kasar dan Porositas
>> 3. Penyusutan, Kelengkungan, dan Akurasi Dimensi
>> 4. Limbah Serbuk Lebih Tinggi Dibandingkan Metode Aditif Lainnya
● SLS vs Mesin CNC vs Cetakan Injeksi
>> Sekilas tentang Proses Seleksi
● Ketika SLS Adalah Pilihan Cerdas (Skenario Dunia Nyata)
● Rancang Praktik Terbaik untuk Suku Cadang SLS yang Andal
>> Pedoman Desain Tingkat Insinyur
● Perspektif OEM/ODM: Mengintegrasikan SLS ke dalam Rantai Pasokan Anda
>> Bagaimana Pembeli Luar Negeri Biasanya Menggunakan SLS Dengan Mitra CNC Cina
● Bagaimana Memutuskan apakah SLS Tepat untuk Proyek Anda Berikutnya
>> Daftar Periksa Keputusan Praktis
● Hapus Ajakan Bertindak: Diskusikan Strategi SLS dan CNC Anda
● FAQ Tentang Sintering Laser Selektif (SLS)
Sebagai Produsen suku cadang presisi CNC yang bekerja setiap hari dengan OEM global dan pembeli industri, saya telah melihat sintering laser selektif (SLS) berevolusi dari alat pembuatan prototipe khusus menjadi pilihan serius untuk suku cadang produksi fungsional. Dalam panduan ini, saya akan menjelaskan keuntungan dan kerugian nyata SLS dari sudut pandang teknik dan sumber daya, serta menjelaskan kapan Anda harus memilih. SLS versus permesinan CNC atau cetakan injeksi . [omong kosong ]
Sintering laser selektif adalah proses manufaktur aditif yang menggunakan laser berenergi tinggi untuk memadukan lapisan tipis bubuk polimer—biasanya nilon—di dalam lapisan bubuk yang dipanaskan. Setelah setiap lapisan disinter, recoater menyebarkan lapisan bubuk baru dan siklus berulang hingga bagian 3D penuh terbentuk. [ilmu langsung ]
Karena bubuk tak tersinter di sekelilingnya menopang bagian tersebut, SLS dapat menghasilkan geometri kompleks yang sulit atau tidak mungkin dikerjakan secara konvensional, terutama rongga tertutup atau saluran internal. Dari sudut pandang pembeli, SLS berada di antara pembuatan prototipe cepat dan produksi bervolume rendah: tanpa perkakas, penyelesaian cepat, dan kinerja mekanis yang layak. [pelacak peringkat ]
Jika Anda mencari 'kelebihan dan kekurangan sintering laser selektif' , 'Pencetakan 3D SLS untuk komponen produksi' , atau membandingkan permesinan SLS vs CNC untuk prototipe fungsional, artikel ini ditulis untuk Anda. [teknologi otomasi pabrik ]
Pembaca tipikal meliputi:
- Insinyur desain memvalidasi komponen plastik baru
- Tim pengadaan mencari prototipe cepat atau produksi bervolume rendah
- Pendiri dan manajer produk di bidang perangkat keras, IoT, dan peralatan industri
- OEM dan grosir mencari mitra OEM/ODM untuk suku cadang kompleks
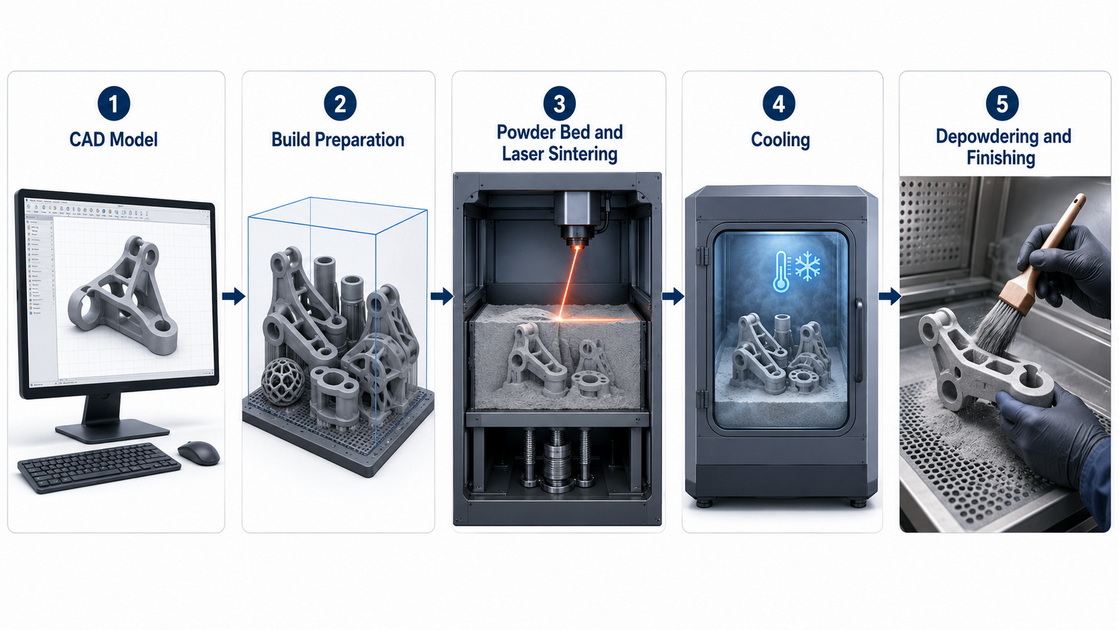
Dari sudut pandang seorang insinyur manufaktur, pembuatan SLS mengikuti urutan yang jelas: [omong kosong ]
1. Persiapan model 3D
File CAD diperiksa, diorientasikan, dan disarangkan dengan bagian lain untuk memaksimalkan volume build.
2. Pemanasan tempat tidur bubuk
Mesin memanaskan bubuk berbahan nilon tepat di bawah titik lelehnya untuk meminimalkan gradien termal.
3. Sintering laser
Laser memindai penampang bagian tersebut, menggabungkan partikel menjadi lapisan padat.
4. Pelapisan ulang lapisan
Recoater menyebarkan lapisan bubuk baru ke seluruh lapisan, biasanya setebal 0,08–0,15 mm.
5. Penyelesaian pembangunan dan pendinginan
Ketika lapisan terakhir disinter, seluruh bubuk kue harus mendingin secara perlahan untuk mengurangi lengkungan dan tekanan internal.
6. Depowdering dan pascapemrosesan
Komponen diekstraksi dari lapisan serbuk, dibersihkan, dan diwarnai, disemprot manik-manik, atau dihaluskan dengan uap untuk meningkatkan kualitas permukaan dan kinerja mekanis. [omong kosong ]
Sebagai produsen, prosesnya terasa lebih mirip dengan produksi batch dibandingkan pencetakan satu kali: kepadatan pembuatan, strategi penyatuan, dan manajemen pendinginan sangat memengaruhi biaya dan waktu tunggu. [teknologi otomasi pabrik ]
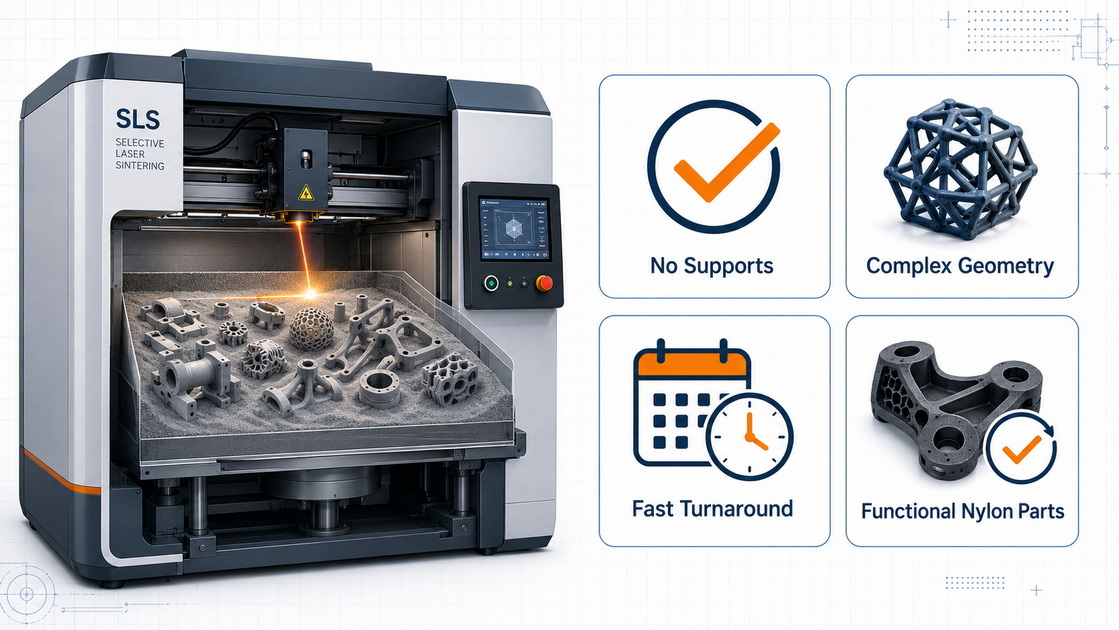
Salah satu keuntungan teknik terbesar SLS adalah tidak memerlukan struktur pendukung . Bubuk yang tidak disinter secara alami mendukung overhang, dinding tipis, dan rongga internal. [omong kosong ]
Hal ini membawa beberapa manfaat praktis:
- Desain saluran internal yang kompleks untuk pendinginan, pneumatik, atau struktur kisi ringan
- Konsolidasi rakitan multi-bagian menjadi satu komponen cetakan
- Mengurangi pascapemrosesan karena tidak diperlukan penghapusan dukungan
Dari sudut pandang pabrikan CNC, kami sering menerima desain yang tidak mungkin digiling atau diputar secara ekonomis, namun dapat diproduksi dalam SLS dalam satu kali pembuatan.
SLS adalah salah satu teknologi aditif tercepat untuk batch bervolume rendah karena komponen dapat dirangkai secara rapat dalam 3D di seluruh ruang pembuatan. Beberapa bagian diproduksi secara bersamaan dengan jarak minimal, yang: [omong kosong ]
- Meningkatkan suku cadang per pembuatan , mengurangi biaya per unit
- Mempersingkat waktu menuju pasar dibandingkan dengan proses yang bergantung pada peralatan
- Mendukung siklus desain berulang dengan beberapa varian desain dalam satu build
Untuk proyek OEM dan ODM, kami secara rutin menggunakan SLS pada tahap validasi awal untuk menguji beberapa opsi desain, kemudian mentransisikan geometri akhir ke permesinan CNC atau cetakan injeksi untuk produksi massal.
Berbeda dengan beberapa proses pencetakan 3D lainnya, komponen SLS menunjukkan ikatan antarlapisan yang kuat dan sifat mekanik mendekati isotropik pada arah x, y, dan z. [ilmu langsung ]
Penawaran suku cadang nilon SLS yang khas:
- Kekuatan tarik dan kekakuan yang baik untuk komponen fungsional
- Stabilitas dimensi yang andal pada suhu pengoperasian normal
- Ketahanan kimia terhadap banyak minyak, gemuk, dan cairan industri
Bagi banyak pelanggan kami, properti ini menjadikan SLS alternatif yang layak untuk sampel cetakan injeksi selama uji coba, terutama untuk housing, braket, dan fitur snap-fit.
Komponen SLS memiliki permukaan berpori alami , yang merupakan tantangan dalam penyegelan namun bermanfaat dalam pewarnaan. Pewarna menembus material dan menghasilkan warna kuat yang lebih tahan lama dibandingkan cat permukaan dalam banyak kasus penggunaan. [omong kosong ]
Ini sangat berguna untuk:
- Kode warna khusus merek untuk penutup atau komponen yang dapat dilihat oleh konsumen
- internal Manajemen visual (misalnya, warna pengaman, penanda perakitan)
- Membedakan versi bagian yang sama dalam pengujian atau logistik
Pembeli industri harus memperhatikan bahwa pewarnaan SLS dapat diintegrasikan sebagai langkah pascapemrosesan standar , bukan proses pengecatan terpisah.
Seperti teknologi pencetakan 3D lainnya, SLS menghilangkan perkakas keras seperti cetakan injeksi, sehingga secara signifikan memperpendek siklus pengembangan. [teknologi otomasi pabrik ]
Berdasarkan pengalaman kami dengan pelanggan luar negeri, SLS paling berharga ketika:
- Anda memerlukan prototipe fungsional dalam hitungan hari, bukan minggu
- Anda ingin memvalidasi ergonomi dan perakitan dengan material yang hampir final
- Anda memerlukan produksi jembatan sebelum cetakan atau perlengkapan CNC siap
Karena mesin yang sama dapat menghasilkan prototipe dan suku cadang penggunaan akhir, para insinyur dapat dengan cepat mengulangi desain dan beralih ke produksi dengan gangguan minimal.
Meskipun pilihan material telah berkembang selama beberapa tahun terakhir, SLS masih menawarkan pilihan material yang lebih terbatas dibandingkan permesinan CNC atau cetakan injeksi. Sebagian besar penyedia layanan fokus pada: [ilmu langsung ]
- PA 12 (nilon) – plastik rekayasa serbaguna
- PA 12 dengan kaca atau serat karbon – kekakuan lebih tinggi dan tahan panas
- TPU – aplikasi fleksibel seperti karet
Dari sudut pandang teknik, ini cukup untuk banyak aplikasi, namun jika Anda memerlukan polimer khusus (misalnya, PEEK, fluoropolimer suhu tinggi), pemesinan CNC atau proses lainnya mungkin masih diperlukan.
Komponen SLS yang dicetak biasanya memiliki permukaan matte, sedikit berbutir , dan tidak kedap air secara alami. Porositas juga menyebabkan kekuatan benturan yang lebih rendah dibandingkan dengan bagian cetakan yang padat sepenuhnya. [omong kosong ]
Namun, sebagai produsen, kami dapat memitigasi hal ini dengan pascapemrosesan seperti:
- Peledakan manik untuk hasil akhir matte yang seragam
- Penghalusan uap untuk menutup permukaan, mengurangi kekasaran, dan meningkatkan kekuatan benturan dan perpanjangan putus
- Pelapisan atau penyegelan untuk aplikasi yang memerlukan tekanan atau kekencangan cairan
Saat pelanggan kami menentukan SLS, kami selalu mengklarifikasi persyaratan kekasaran permukaan dan penyegelan sejak dini, terutama untuk komponen yang menangani cairan atau komponen eksternal yang terlihat..
Karena SLS memanaskan bubuk mendekati titik lelehnya, bagian-bagian mengalami kontraksi termal saat mendingin, menyebabkan penyusutan sekitar 3–4% tergantung pada geometri dan material. [omong kosong ]
Implikasi utama terhadap desain dan pengadaan:
- Model CAD harus diskalakan atau dikompensasi untuk mencapai dimensi akhir yang diinginkan
- Bagian yang tebal dan sudut yang tajam lebih rentan terhadap lengkungan dan distorsi
- Toleransi yang ketat lebih sulit dijamin dibandingkan dengan pemesinan CNC
Untuk antarmuka penting—seperti rumah bantalan atau permukaan pemasangan presisi—kami sering merekomendasikan pendekatan hibrid : mencetak geometri dasar dengan SLS dan menyelesaikan permukaan kunci mesin menggunakan CNC untuk memenuhi toleransi yang ketat.
Salah satu janji manufaktur aditif adalah limbah material yang rendah, namun dalam praktiknya SLS menghasilkan lebih banyak limbah bubuk dibandingkan beberapa teknologi lainnya. Karena alas bedak sudah dipanaskan sebelumnya, sebagian bubuk yang tidak disinter akan menyatu sebagian dan kehilangan kualitas penggunaan kembali sepenuhnya. [ilmu langsung ]
Sebagian besar penyedia layanan akan:
- Daur ulang sebagian bubuk yang tidak terpakai dengan mencampurkannya dengan bubuk segar
- Buang sebagian kecilnya sebagai bahan yang tidak dapat digunakan , yang berdampak pada dampak lingkungan dan biaya
Saat membandingkan penawaran antar pemasok SLS, Anda mungkin melihat perbedaan harga berdasarkan rasio penyegaran bubuk dan kebijakan daur ulang internal.
Dari sudut pandang pabrik suku cadang presisi CNC yang juga mendukung pengembangan OEM/ODM, SLS bukanlah pesaing CNC atau pencetakan—SLS adalah alat yang saling melengkapi..
Di bawah ini adalah perbandingan praktis berdasarkan apa yang kami lihat dalam proyek sehari-hari untuk pelanggan global. [plantautomation-technology ]
| Kasus penggunaan / Faktor | SLS pencetakan 3D | mesin CNC | Cetakan injeksi |
|---|---|---|---|
| Volume tipikal | Batch rendah hingga menengah, prototipe | Prototipe untuk volume sedang | Volume sedang hingga sangat tinggi |
| Biaya perkakas dimuka | Tidak ada | Sangat rendah (hanya perlengkapan) | Tinggi (perkakas cetakan) |
| Waktu memimpin | Cepat (hari) | Cepat–sedang | Sedang–panjang |
| Kompleksitas geometri | Sangat baik untuk fitur internal yang kompleks | Dibatasi oleh akses alat | Luar biasa setelah perkakas ada |
| Toleransi | Sedang | Bagus sekali | Sangat bagus |
| Permukaan akhir | Kasar–sedang (dapat ditingkatkan melalui pascapemrosesan) | Halus hingga sangat halus | Sangat halus (tergantung cetakan) |
| Kisaran materi | Polimer terbatas | Sangat lebar (logam & plastik) | Berbagai macam plastik |
| Kecepatan iterasi desain | Sangat tinggi | Sedang | Rendah setelah cetakan dipotong |
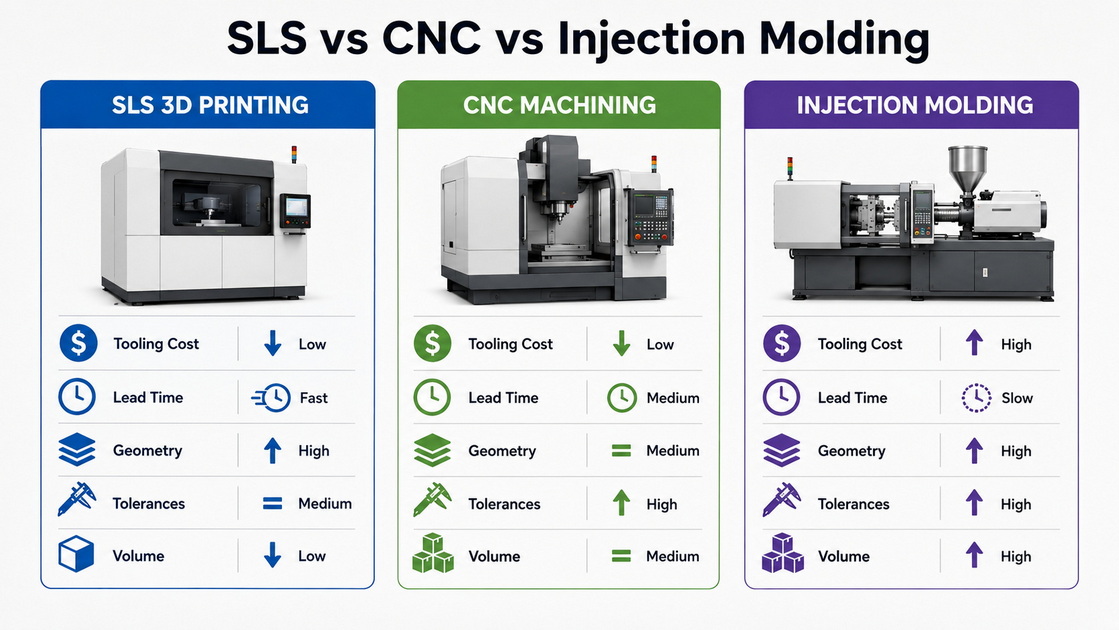
Bagi banyak OEM dan grosir luar negeri yang kami dukung, alur kerja optimalnya adalah:
1. Gunakan SLS untuk prototipe fungsional cepat dan batch percontohan kecil.
2. Beralih ke pemesinan CNC untuk validasi presisi lebih tinggi dan produksi kecil hingga menengah.
3. Transisi komponen yang matang dan stabil ke cetakan injeksi ketika volume tahunan sesuai dengan biaya perkakas.
Penggunaan industri yang umum di mana SLS biasanya memberikan nilai yang kuat meliputi: [ilmu langsung ]
- Jig dan perlengkapan untuk jalur perakitan dan pemeriksaan kualitas
- Perumahan dan penutup untuk perangkat elektronik dan IoT
- Snap fit dan engsel hidup yang memerlukan fleksibilitas nilon
- Saluran dan manifold khusus dengan jalur aliran internal yang rumit
- Suku cadang bervolume rendah untuk peralatan lama
Dalam skenario ini, SLS sering kali memangkas waktu tunggu dari beberapa minggu menjadi beberapa hari , sehingga memungkinkan pengujian dan penerapan lebih cepat.
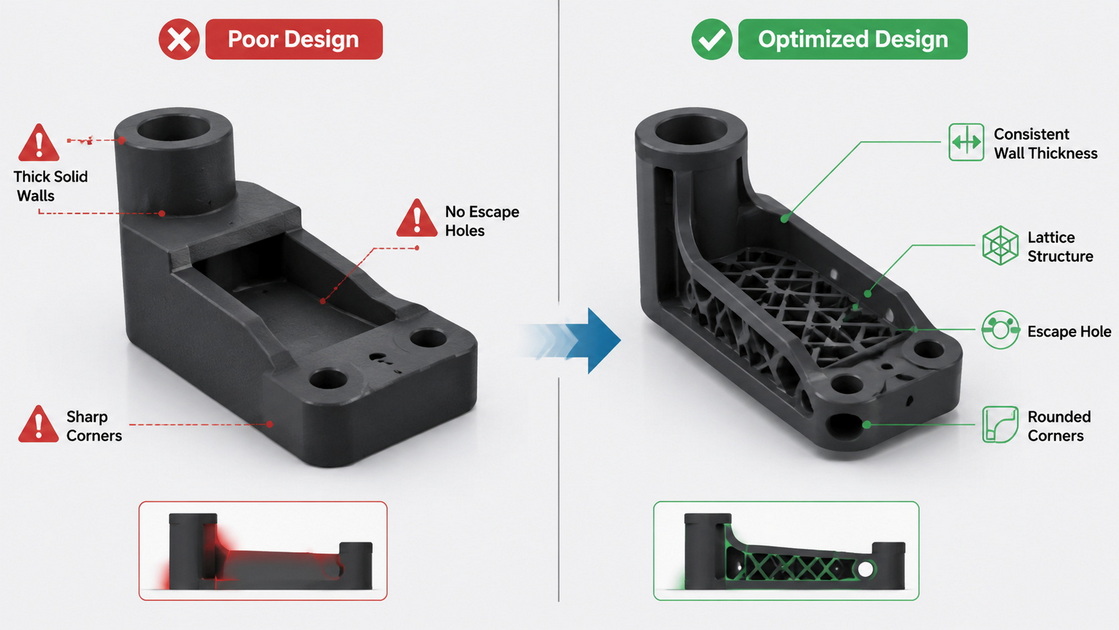
Berdasarkan kerja sama kami dengan pelanggan internasional, berikut adalah aturan praktis yang secara signifikan meningkatkan hasil SLS: [ilmu langsung ]
- Pertahankan ketebalan dinding yang konsisten untuk mengurangi lengkungan dan pendinginan yang tidak merata.
- Hindari balok padat yang besar; gunakan kisi-kisi internal atau beban ringan jika memungkinkan.
- Hormati ukuran fitur minimum yang direkomendasikan oleh pabrikan (lubang, rusuk, teks).
- Desain untuk menghilangkan serbuk dengan menambahkan lubang pembuangan/pembersihan untuk rongga internal.
- Jika toleransi kritis diperlukan, rencanakan pemesinan sekunder atau sisipan.
Praktik-praktik ini tidak hanya meningkatkan kualitas komponen namun juga mengurangi biaya dengan meminimalkan kegagalan pembangunan dan upaya pasca-pemrosesan.
Sebagai pemasok suku cadang presisi CNC Tiongkok yang bekerja sama dengan pemilik merek, grosir, dan produsen global, kami melihat SLS digunakan secara strategis bersamaan dengan permesinan tradisional.
Kolaborasi tipikal terlihat seperti ini:
- Pelanggan mengirimkan model 3D dan persyaratan fungsional.
- Kami merekomendasikan SLS untuk prototipe awal atau komponen plastik kompleks, dan CNC untuk permukaan logam atau presisi tinggi.
- Setelah uji coba SLS, kami menyempurnakan desain dan transisi ke permesinan atau pencetakan CNC untuk produksi yang terukur.
Pendekatan terintegrasi ini memungkinkan Anda mengurangi risiko desain , memvalidasi kinerja sejak dini, dan kemudian melakukan penskalaan dengan proses yang paling hemat biaya untuk volume target Anda.
Gunakan daftar periksa di bawah ini selama tinjauan desain Anda berikutnya:
- Apakah Anda memerlukan prototipe fungsional atau suku cadang bervolume rendah dalam waktu kurang dari dua minggu?
- Apakah geometri Anda rumit atau tersalurkan secara internal , sehingga membuat CNC mahal atau tidak mungkin?
- Apakah toleransi Anda bersifat moderat , bukan terlalu ketat?
- Apakah material berbasis nilon dapat diterima untuk aplikasi Anda?
- Bisakah Anda menerima permukaan matte dan sedikit kasar , atau apakah Anda bersedia melakukan pascapemrosesan?
Jika Anda menjawab 'ya' untuk sebagian besar pertanyaan ini, SLS kemungkinan merupakan opsi yang hemat biaya dan berisiko rendah —terutama bila digabungkan dengan pemasok yang juga dapat mendukung CNC dan pencetakan saat Anda siap melakukan penskalaan.
Jika Anda mengevaluasi sintering laser selektif untuk proyek Anda berikutnya dan menginginkan mitra manufaktur berpengalaman untuk membantu menyeimbangkan kecepatan, biaya, dan presisi , pertimbangkan untuk mengirimkan file 3D dan persyaratan dasar Anda kepada kami.
Sebagai produsen suku cadang presisi CNC yang berbasis di Shenzhen (Shenzhen Feifan Hardware & Electronics Co., Ltd.) , kami menyediakan layanan OEM/ODM untuk merek, grosir, dan produsen global, dan dapat merekomendasikan perpaduan terbaik antara SLS, permesinan CNC, dan cetakan injeksi untuk aplikasi spesifik Anda.
Q1. Apakah SLS cukup kuat untuk komponen produksi penggunaan akhir?
Dalam banyak aplikasi, ya. Suku cadang nilon SLS menawarkan kekuatan tarik, kekakuan, dan ketahanan kimia yang baik, dan banyak digunakan untuk rumah, perlengkapan, dan komponen mekanis, terutama pada volume rendah hingga sedang. [ilmu langsung ]
Q2. Seberapa akurat SLS dibandingkan dengan permesinan CNC?
SLS biasanya memberikan akurasi dimensi sedang dengan beberapa risiko penyusutan dan lengkungan, sementara pemesinan CNC secara konsisten mencapai toleransi yang lebih ketat dan kemampuan pengulangan yang lebih baik untuk dimensi kritis. [teknologi otomasi pabrik ]
Q3. Bisakah SLS memproduksi komponen logam?
Pencetakan 3D logam industri ada tetapi menggunakan proses yang berbeda, seperti peleburan laser selektif (SLM) atau sintering laser logam langsung (DMLS) ; mesin SLS standar fokus pada bubuk polimer seperti nilon dan TPU. [ilmu langsung ]
Q4. Berapa waktu tunggu tipikal untuk suku cadang SLS?
Waktu tunggu bergantung pada ukuran dan kuantitas suku cadang, namun banyak proyek dapat berpindah dari CAD ke suku cadang fisik dalam beberapa hari ketika pemasok memiliki kapasitas mesin dan stok bahan standar yang tersedia. [teknologi otomasi pabrik ]
Q5. Kapan saya harus beralih dari SLS ke cetakan injeksi?
Setelah desain Anda stabil dan volume tahunan cukup tinggi untuk membenarkan perkakas cetakan, cetakan injeksi biasanya menawarkan biaya per bagian yang lebih rendah dan penyelesaian permukaan yang lebih halus, sementara SLS tetap ideal untuk pengembangan dan produksi jembatan. [teknologi otomasi pabrik ]
1. Protolab. 'Sintering Laser Selektif – Kelebihan dan Kekurangannya.' Blog Pencetakan 3D, 2025. Tersedia di: [https://www.protolabs.com/en-gb/resources/blog/selective-laser-sintering-its-advantages-and-disadvantages/ ] [omong kosong ]
2. Tinjauan teknologi sintering laser selektif: prinsip, formulasi, aplikasi, dan potensi menjanjikan di bidang farmasi. Sains Langsung, 2025. [ilmu langsung ]
3. Teknologi Otomasi Pabrik. 'Bagaimana SEO Dapat Mendorong Pertumbuhan Bisnis untuk Produsen CNC?' [teknologi otomasi pabrik ]
4. Pelacak peringkat. 'Router CNC & SEO Pemotongan Laser: Membangun Visibilitas dan Mengonversi Prospek Bernilai Tinggi.' [pelacak peringkat ]
5. Pencipta Cepat. 'E‑E‑A‑T untuk Konten Teknis: Panduan Praktik Terbaik 2025.' [pembuat cepat ]


