Language


Katselukerrat: 222 Tekijä: Huomenna Julkaisuaika: 2025-11-16 Alkuperä: Sivusto


Sisältö-valikko
● Ydinkäsitteet ja terminologia
>> 1. Osien suunnittelu ja ohjelmointi
>> 2. Valmistelut ja asetukset
>> 3. Toteutus
>> 4. Tarkastus ja viimeistely
● CNC-jyrsinkoneen avainkomponentit
● Yleisesti koneistetut materiaalit
● Työkaluja koskevia näkökohtia
● Toimintanäkökohdat ja parhaat käytännöt
● Sovellukset eri toimialoilla
● Oikean CNC-jyrsinkoneen valinta
● Käytännön vinkkejä tuottavuuteen
● CNC-jyrsinnän kehittyvä maisema
● FAQ
>> 1. Mitkä ovat tärkeimmät erot 3-akselisten ja 5-akselisten CNC-jyrsinkoneiden välillä?
>> 2. Miten työkalun valinta vaikuttaa jyrsinnän suorituskykyyn?
>> 3. Mitkä huoltotehtävät ovat välttämättömiä CNC-jyrsijöille?
>> 4. Mitkä tekijät vaikuttavat pintakäsittelyn laatuun jyrsinnässä?
>> 5. Miten CNC-jyrsintätarkkuutta voidaan parantaa?
Computer Numerical Control (CNC) -jyrsintä on muuttanut nykyaikaista valmistusta yhdistämällä tarkkuuden, toistettavuuden ja automaation. CNC-jyrsinkone käyttää ohjelmoituja ohjeita materiaalin poistamiseen työkappaleesta ja tuottaa monimutkaisia muotoja tiukoilla toleransseilla. Tämä artikkeli selittää, mitä a CNC-jyrsinkone on, miten se toimii, yleiset kokoonpanot, avainkomponentit, toiminnot ja laitteiden valinnassa otettavat näkökohdat. Se kattaa myös huollon, turvallisuuden ja käytännön vinkkejä tuottavuuden maksimoimiseksi työpajaympäristössä.

CNC-jyrsinkone on tietokoneohjattu laite, joka käyttää pyöriviä leikkaustyökaluja materiaalin poistamiseen työkappaleesta. Kone kääntää tietokoneohjelman tarkkoiksi liikkeiksi useiden akselien poikki kappaleen muotoilemiseksi. Toisin kuin manuaalinen jyrsintä, jossa käyttäjä ohjaa työkalua manuaalisesti, CNC-jyrsintä perustuu ohjelmistoon, joka ohjaa nopeutta, syöttönopeutta, työkalun rataa ja leikkaussyvyyttä. Tämä automaatio mahdollistaa erittäin tarkkoja osia, toistettavia tuotantoajoja ja mahdollisuuden toistaa monimutkaisia geometrioita minimaalisella ihmisen väliintulolla.
- Työkappale: Työstettävä materiaali kiinnitetään tukevasti paikalleen.
- Kara: Pyörivä akseli, joka pitää ja käyttää leikkaustyökalua.
- Leikkuutyökalu: Päätyjyrsin tai muu geometria, jota käytetään materiaalin poistamiseen.
- Axis: Suunta, johon kone voi liikkua. Yleisiä kokoonpanoja ovat 3-akseliset ja 4-akseliset tai 5-akseliset järjestelmät.
- Työstörata: Leikkaustyökalun ohjelmoitu reitti työstää kappaletta.
- Syöttönopeus: Nopeus, jolla leikkaustyökalu liikkuu materiaalin läpi.
- Chipload: Poistetun materiaalin paksuus hammasta kohti kierrosta kohti.
- Toleranssi: Sallittu poikkeama määritetyistä mitoista.
- Nollaus: Referenssipisteen luominen työkappaleeseen tarkkoja mittauksia varten.
- Metsästys ja kiinnitys: tekniikat, joilla varmistetaan, että työskentelyn osat ovat kohdakkain ja turvallisesti.
Insinöörit suunnittelevat osan tietokoneavusteisessa suunnitteluohjelmassa (CAD) ja luovat työstöradan tietokoneavusteisessa valmistusohjelmassa (CAM). CAM-ohjelmisto määrittää, kuinka työkalu liikkuu, mitä työkaluja käytetään ja toimintojen järjestyksen. CAM-prosessi sisältää myös simulaation sen varmistamiseksi, että työstörata ei törmää kiinnittimeen, ja arvioida sykliajat ja materiaalin poisto.
Käyttäjä lataa ohjelman CNC-ohjaimeen, asentaa työkappaleen koneen pöydälle ja asentaa sopivat leikkuutyökalut. Kalibrointi ja työn nollaus muodostavat vertailupisteet tarkalle koneistukselle. Luotettavan asennuksen luominen vähentää osien vääristymisen riskiä ja varmistaa toistettavat tulokset.
CNC-ohjain tulkitsee työstöradan ja käyttää koneen akseleita ohjelman suorittamiseksi. Kara pyörittää työkalua, kun taas syöttönopeudet ja leikkausnopeudet hallitaan materiaalin poiston ja pinnan viimeistelyn optimoimiseksi. Reaaliaikainen seuranta voi antaa palautetta karan kuormituksesta, lämpötiloista ja akselien asennoista.
Koneistuksen jälkeen osan mittatarkkuus ja pinnanlaatu tarkastetaan. Tarvittaessa voidaan suorittaa lisätoimenpiteitä, kuten purseenpoisto, kierteitys tai toissijainen viimeistely. Laadunvalvonta voi sisältää koordinaattimittauskoneita (CMM) tai muita tarkkuustarkastustyökaluja toleranssien tarkistamiseksi.
Yleiset CNC-jyrsintäkokoonpanot
- 3-akselinen CNC-jyrsintä
- X-, Y- ja Z-akselit tarjoavat liikkeen kolmeen lineaariseen suuntaan. Tämä kokoonpano sopii moniin yksinkertaisiin prismaattisiin osiin ja taskuihin. Se on tyypillisesti kustannustehokkain asennus perusvalmistuksen tehtäviin.
- 4-akselinen CNC-jyrsintä
- Lisää kiertoa yhden akselin (yleensä A tai B) ympäri mahdollistaakseen kaarevat ominaisuudet ja indeksoidut kiertoliikkeet, mikä parantaa kykyä työstää piirteitä useista kulmista ilman, että kappaletta asetellaan uudelleen manuaalisesti. Tämä mahdollistaa ominaisuudet, kuten kaiverrus, kierteiset taskut ja monimutkaisemmat taskut.
- 5-akselinen CNC-jyrsintä
- Sisältää kaksi kiertoakselia kolmen lineaarisen akselin (A, B ja C) lisäksi. Tämä mahdollistaa monimutkaisten geometrioiden koneistuksen erinomaisella pintakäsittelyllä ja minimaalisilla toissijaisilla toimenpiteillä. Se on ihanteellinen ilmailu-, auto- ja muotti-sovelluksiin, joissa monimutkaiset pinnat ovat yleisiä.
- Vaaka vs pystysuora jyrsintä
- Pystyjyrsinkoneissa kara on suunnattu pystysuoraan, työkappale liikkuu tai pöytä kääntyy akseleita pitkin. Ne ovat monipuolisia ja niitä käytetään laajalti erilaisiin toimintoihin.
- Vaakasuuntaisissa jyrsinkoneissa kara on suunnattu vaakasuoraan, mikä voi parantaa lastunpoistoa ja on hyödyllinen tietyille työkappaleen geometrioille, kuten leveille uriille tai syville taskuille.
- Pohja ja runko: Tarjoaa jäykkyyttä ja vakautta tarkkaan leikkaamiseen. Vankka runko minimoi taipuman kuormituksen alaisena.
- Satula ja pöytä: Tukee työkappaletta ja mahdollistaa tarkan liikkeen akseleita pitkin. Laadukas pöytä vähentää kulumista ja parantaa toistettavuutta.
- Palloruuvit ja lineaariohjaimet: Varmista tasainen, tarkka liike minimaalisella välyksen kanssa. Ne ovat kriittisiä tarkkuuden ja nopeuden kannalta.
- Kara ja työkalunvaihtaja: Kara nopeuttaa leikkaustyökaluja; automaattiset työkalunvaihtajat (ATC) vaihtavat työkaluja ohjelmoidusti, mikä mahdollistaa pidemmät keskeytymättömät käyttöajat.
- Servo- tai askelmoottorit: Käytä akseleita ohjatulla sijoittelulla. Servomoottorit tarjoavat suljetun silmukan palautetta suuremman tarkkuuden saavuttamiseksi.
- Ohjausjärjestelmä: Koneen 'aivot', jotka tulkitsevat G-koodia tai muita ohjelmointikieliä ja koordinoivat liikettä.
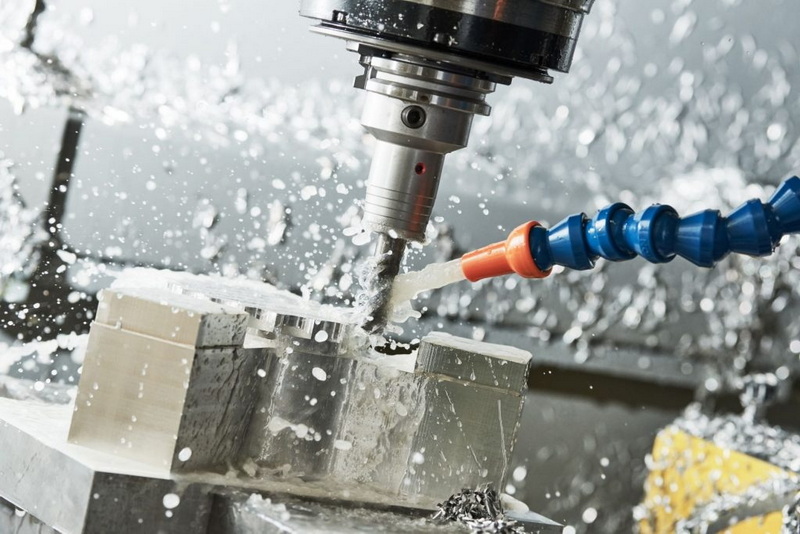
- Jäähdytysjärjestelmä: Auttaa hallitsemaan lämpöä, huuhtelemaan lastuja ja pidentää työkalun käyttöikää. Oikea jäähdytysnesteen hallinta vähentää lämpövääristymiä ja parantaa pinnan viimeistelyä.
- G-koodi: CNC-koneiden vakiokieli, joka kuvaa liikkeitä, nopeuksia ja työkalun toimintoja.
- M-koodi: Lisäkomennot aputoimintoihin, kuten työkalujen vaihtoon ja jäähdytysnesteen aktivointiin.
- CAM-työnkulut: CAM-moduuleihin integroitu ohjelmisto, kuten Mastercam, Fusion 360 tai SolidWorks, luo työstöradat CAD-suunnitelmista.
- ISO-toleranssit: Kansainväliset standardit ohjaavat toleranssimäärityksiä ja mittauskäytäntöjä.
- Jälkiprosessorit: Käännä CAM-työstöradat konekohtaiseksi G-koodiksi, joka on yhteensopiva kohdeohjaimen kanssa.
- Metallit: Alumiini, teräs, ruostumaton teräs, messinki, kupari, titaani ja erikoisseokset.
- Muovit: ABS, polykarbonaatti, nylon, akryyli ja asetaali.
- Komposiitit: hiilikuituvahvisteiset polymeerit (CFRP) ja muut komposiittimateriaalit, jotka vaativat usein huolellista työkalun valintaa ja jäähdytysnestestrategioita.
- Päätyjyrsimet: Neliömäiset, kuulakärki-, härkä- ja härkäjyrsimet sopivat erilaisiin geometrioihin ja viimeistelyihin.
- Työkalumateriaalit: Pikateräs- (HSS), kovametalli- ja kobolttityökalut tarjoavat erilaisia kulumisominaisuuksia ja -kustannuksia.
- Työkalujen pinnoitteet: TiN, TiCN, TiAlN ja muut vähentävät kulumista ja parantavat suorituskykyä tietyissä materiaaleissa.
- Työkalun uloke ja tasapaino: Pidemmät työkalut vaativat huolellisen tasapainon tärinän ja taipuman välttämiseksi.
- Työkalun käyttöiän valvonta: Jotkin asetukset sisältävät antureita, jotka valvovat tärinää, lämpötilaa ja kulumista ennakoivaa huoltoa varten.
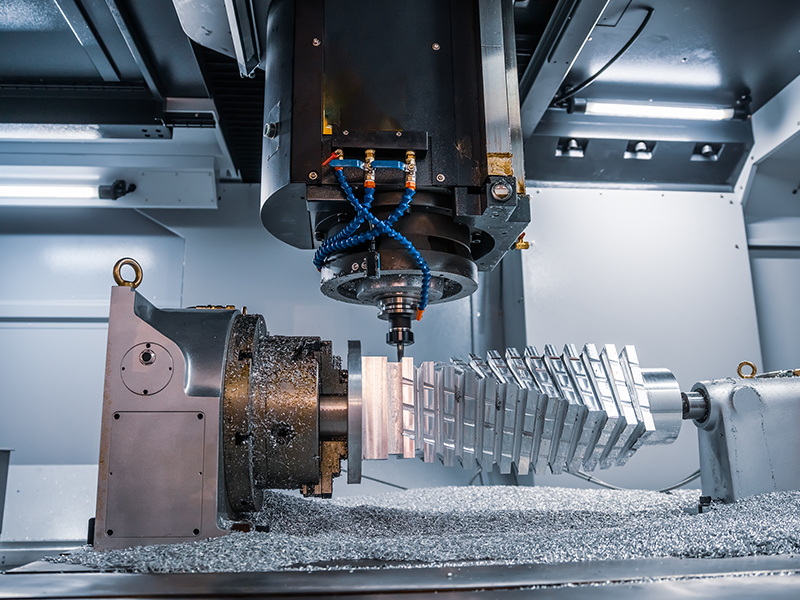
- Työnpito: Kiinnitys, ruuvipuristimet tai kiinnikkeet varmistavat, että työkappale pysyy vakaana leikkauksen aikana. Tarkkuuskiinnikkeet vähentävät kulumista ja parantavat toistettavuutta.
- Lastujen poisto: Oikea jäähdytysnesteen virtaus ja lastunpoisto estävät uudelleenleikkauksen ja lämmön kertymisen. Koska levyt ja metalliseokset vaihtelevat, lastunhallintasuunnitelmat voivat mukautua pinon korkeuksiin ja syöttönopeuksiin.
- Leikkausparametrit: Leikkausnopeuden, syöttönopeuden ja leikkaussyvyyden valinta vaikuttaa suoraan työkalun käyttöikään ja pinnan viimeistelyyn. Aloita konservatiivisesti ja nosta vakauden vahvistamisen jälkeen.
- Pinnan viimeistelytavoitteet: Pintojen viimeistely kevyemmillä leikkauksilla ja hienommilla syötöillä parantaa pinnan laatua. Kampasimpukkakuviot tulee minimoida asianmukaisilla porrasasetuksilla ja leikkurivalinnoilla.
- Jaksoajan optimointi: Tehokkaat työstöradat, useita ominaisuuksia asennusta kohti ja minimoitu uudelleenasemointi vähentävät syklin kokonaisaikaa. Tekniikoihin kuuluu trokoidinen jyrsintä metalleille ja tehokas taskujyrsintä pehmeille metalliseoksille.
- Mittatarkkuus: Saavutetaan tarkalla koneen kalibroinnilla, vakaalla työkalulla ja valvotuilla ympäristöolosuhteilla. Lämpötilan säätö vähentää lämpölaajenemisvaikutuksia.
- Pinnan viimeistely: Työkalun geometria, syöttönopeus ja leikkausnopeus vaikuttavat. Viimeistelykierrokset voivat vaatia hitaampia nopeuksia ja pienempiä askelmatkoja peilimäisillä pinnoilla.
- Toistettavuus: CNC-koneet voivat toistaa identtisiä osia useilla ajoilla johdonmukaisen ohjelmoinnin ja asennuksen ansiosta. Dokumentoidut asetukset ja standardoitu kiinnitys parantavat johdonmukaisuutta.
- Säännölliset kalibrointitarkastukset: Tarkista akselin tarkkuus, karan juoksu ja välys. Käytä kalibrointiartefakteja ja tarkistuslistoja kulumisen seuraamiseen ajan mittaan.
- Voitelu: Varmista, että kaikki liikkuvat osat on voideltu kunnolla kulumisen vähentämiseksi. Noudata valmistajan rasvan- ja öljynvaihtoaikatauluja.
- Jäähdytysjärjestelmän huolto: Tarkista jäähdytysnesteen tasot, suodatus ja puhtaus työkalun ylikuumenemisen ja korroosion estämiseksi. Vaihda jäähdytysneste säännöllisesti mikrobikasvun estämiseksi.
- Ennakoiva huolto: Tarkkaile koneen kuntoa tärinäanalyysin, karakuormituksen ja lämpötilatrendien avulla vikojen ennakoimiseksi. Käytä tietolokeja ennakoivien toimenpiteiden ajoittamiseen.
- Henkilönsuojaimet: Silmiensuojaimet, kuulosuojaimet ja asianmukaiset jalkineet ovat vakiona.
- Koneen suojaus: Varmista, että ovet, lukitukset ja turvaominaisuudet ovat ehjät.
- Hätäpysäytysten saavutettavuus: Tunne hätäpysäytysten sijainti ja toiminta.
- Työkappaleen käsittely: Turvalliset puristimet ja kiinnikkeet estävät tahattoman liikkeen käytön aikana. Pysy loitolla liikkuvista osista ja vältä löysiä vaatteita.
- Autoteollisuus: Tarkkuusosat, prototyyppikomponentit ja tuotantoajot. CNC-jyrsintä tukee sekä nopeaa prototyyppien valmistusta että suuria tuotantomääriä.
- Ilmailu: Monimutkaiset geometriat, kevyet rakenteet ja korkean toleranssin komponentit. Moniakselistrategiat mahdollistavat kantosiiven muotoilun ja turbiinikomponentit.
- Elektroniikka: Tarkkuuskotelot, liittimet ja mikromittakaavaominaisuudet. Miniatyrisointihaasteet vaativat tiukkoja toleransseja ja puhdastilayhteensopivia prosesseja.
- Lääketieteelliset laitteet: implantit, kirurgiset instrumentit ja diagnostiset komponentit. Bioyhteensopivat materiaalit saattavat vaatia erikoistyökaluja ja viimeistelyjä.
- Kuluttajatuotteet: Tilauskotelot, prototyypit ja pientuotanto. Lyhyen aikavälin joustavuus on keskeinen etu.
Ota huomioon seuraavat seikat, kun valitset konetta:
- Vaadittu työkuori ja liike: Varmista, että koneeseen mahtuu suurin työkappale ja tarvittava ulottuvuus.
- Akselikonfiguraatio: Valitse 3-, 4- tai 5-akselisten ominaisuuksien välillä geometrisen monimutkaisuuden perusteella. Korkeamman akselin koneet vapauttavat ominaisuuksia, jotka lyhentävät asennusaikaa.
- Toleranssi ja pinnan viimeistely: Suurempi tarkkuus vaatii usein jäykempiä koneita ja huippuluokan työkaluja.
- Materiaalien yhteensopivuus: Varmista, että kone ja työkalut tukevat kohdemateriaaleja.
- Tuotantovolyymit: Suuri volyymivalmistus saattaa oikeuttaa lisää automaatiota, ATC:tä ja vankkaa luotettavuutta.
- Budjetti ja kokonaiskustannukset: Sisällytä alkukustannukset, työkalut, ylläpito ja energiankulutus. Ota huomioon jälleenmyyntiarvo ja palvelutuki kokonaiskustannuksissa.
- Suunnittele työstöradat minimoidaksesi työkalun muutokset ja ilmaleikkaukset.
- Optimoi asetukset vähentääksesi uudelleensijoittamista ja parantaaksesi osaperheen valmistusta.
- Käytä korkean syöttönopeuden strategioita alumiinille ja muille pehmeille metalleille lyhentääksesi kiertoaikoja.
- Käytä kuivaa tai tulvajäähdytystä materiaalin ja työkalun käyttöiän mukaan.
- Otetaan käyttöön vakiotoimintamenettelyt (SOP) yleisissä osissa virhetasojen vähentämiseksi.
- Hyödynnä ohjelmistosimulaatiota törmäysten havaitsemiseksi ja kulujen optimoimiseksi ennen leikkaamista.
CNC-jyrsinnän edistysaskel parantaa edelleen ominaisuuksia, kuten moniakselinen synkronointi, mukautuva ohjaus, reaaliaikainen valvonta ja integroidut CAD/CAM-ekosysteemit. Tämä kehitys mahdollistaa monimutkaisemmat geometriat, tiukemmat toleranssit, lyhyemmät läpimenoajat ja paremman yleisen tehokkuuden nykyaikaisissa tuotantolaitoksissa. Digitaalisia kaksosia ja koneoppimiseen perustuvaa optimointia käytetään yhä enemmän ylläpitotarpeiden ennustamiseen ja työstöratastrategioiden optimointiin historiallisen suorituskyvyn perusteella.
CNC-jyrsinkone seisoo suunnittelun, suunnittelun ja automaation risteyksessä. Muuntamalla digitaalisesti määritellyt työstöradat tarkkoihin fyysisiin muotoihin CNC-jyrsintä mahdollistaa monimutkaisten osien nopean valmistuksen tasalaatuisina. Koneen, työkalujen ja prosessiparametrien valinta riippuu käyttökohteista, vaadituista toleransseista, materiaalinäkökohdista ja tuotantomäärästä. Asianmukaisella asennuksella, huollolla ja optimoinnilla CNC-jyrsintä tarjoaa luotettavan tuottavuuden, korkealaatuisia viimeistelyjä ja joustavuutta, jota tarvitaan muuttuviin valmistusvaatimuksiin.
3-akseliset koneet liikuttavat työkalua kolmeen lineaariseen suuntaan (X, Y, Z), jotka sopivat yksinkertaisempiin geometrioihin. 5-akseliset koneet lisäävät kaksi pyörimisakselia, mikä mahdollistaa monimutkaiset kulmat ja ominaisuudet ilman työkappaleen uudelleensuuntaamista, mikä parantaa joustavuutta ja pinnan laatua.
Työkalun geometria, materiaali, pinnoite ja pituus vaikuttavat leikkaustehokkuuteen, lämmönhallintaan ja pinnan viimeistelyyn. Oikea työkaluvalinta minimoi kulumisen, lyhentää kiertoaikaa ja parantaa tarkkuutta tietyille materiaaleille.
Säännöllinen kalibrointi, liikkuvien osien voitelu, jäähdytysnesteen hallinta sekä karan juoksun ja akselin tarkkuuden tarkastus ovat tärkeitä. Ennaltaehkäisevä huolto auttaa välttämään odottamattomia seisokkeja ja pidentää koneen käyttöikää.
Leikkausnopeus, syöttönopeus, leikkaussyvyys, työkalun geometria ja lastunpoisto vaikuttavat kaikki pinnan viimeistelyyn. Viimeistelytyöt kevyemmillä leikkauksilla ja sopivalla työkaluvalinnalla antavat tasaisemmat pinnat.
Vakauta kokoonpano asianmukaisella työskentelyllä, minimoi tärinä, varmista tarkka työkalun pituuskompensaatio ja tarkista koneen geometria säännöllisesti. Ympäristön hallinta ja johdonmukainen ohjelmointi ovat myös tärkeitä.


