Language


Aufrufe: 222 Autor: Tomorrow Veröffentlichungszeit: 06.12.2025 Herkunft: Website


Inhaltsmenü
● Kernkomponenten einer CNC-Drehmaschine
● Programmierung der CNC-Drehmaschine
● Schritt-für-Schritt-Arbeitsprozess
● Arten von CNC-Drehoperationen
● Maschinenkonfigurationen und Achsen
● Für das CNC-Drehen geeignete Materialien
● Vorteile und Einschränkungen
● Branchenübergreifende Anwendungen
● FAQ
>> 1. Was ist der Hauptunterschied zwischen CNC-Drehen und CNC-Fräsen?
>> 2. Wie ermittelt man die optimale Spindeldrehzahl für das CNC-Drehen?
>> 3. Welche Toleranzen können CNC-Drehmaschinen typischerweise erreichen?
>> 4. Können CNC-Drehmaschinen nichtmetallische Materialien verarbeiten?
>> 5. Welche Sicherheitsvorkehrungen sind beim CNC-Drehen unbedingt zu beachten?
● Zitate:
CNC-Drehmaschinen verwandeln Rohmaterialien durch automatisierte Rotations- und Schneidprozesse in präzise zylindrische Bauteile. Diese Maschinen befestigen ein Werkstück in einer rotierenden Spindel, während ein stationäres Schneidwerkzeug Material entfernt, um exakte Abmessungen und Oberflächengüten zu erzielen. Der Prozess basiert auf einer numerischen Computersteuerung, um programmierte Anweisungen mit hoher Genauigkeit und Wiederholbarkeit auszuführen. Die Betreiber beginnen mit dem Entwerfen eines 3D-Modell des Teils , das von der Software in einen G-Code umgewandelt wird, der jede Bewegung vorgibt. Dieser Code steuert die Spindelgeschwindigkeit, die Werkzeugpositionierung und die Vorschubgeschwindigkeiten und gewährleistet so konsistente Ergebnisse über alle Produktionsläufe hinweg. Im Gegensatz zu manuellen Drehmaschinen eliminieren CNC-Systeme menschliche Fehler und ermöglichen die Herstellung komplexer Geometrien auf Materialien wie Metallen und Kunststoffen.
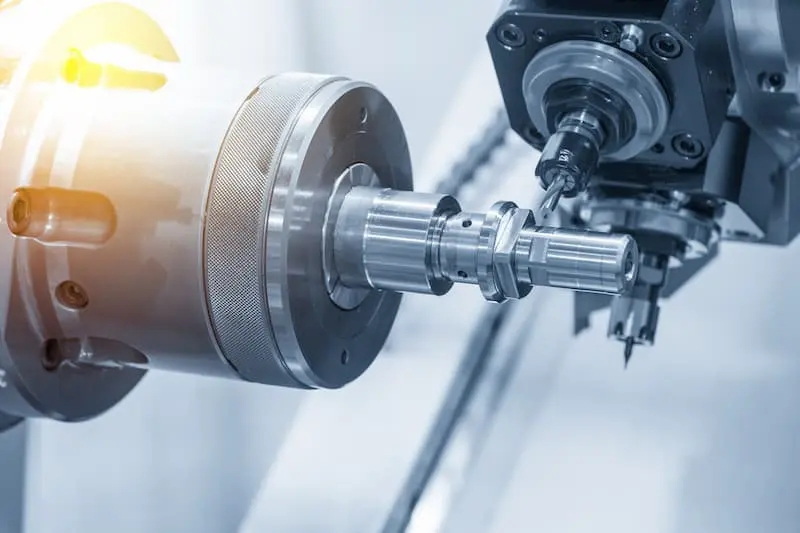
CNC-Drehmaschinen verfügen über mehrere Schlüsselelemente, die eine präzise Bedienung ermöglichen. Im Spindelstock befindet sich die Hauptspindel, die das Werkstück greift und mit kontrollierter Geschwindigkeit, gemessen in Umdrehungen pro Minute, dreht. Ein Spannfutter oder eine Spannzange in der Spindel hält Stangenmaterial oder vorgeformte Rohlinge sicher, während der Reitstock über eine hydraulisch betätigte Pinole längere Werkstücke stützt.
Der Werkzeugrevolver oder -schlitten nimmt mehrere Schneidwerkzeuge auf und ermöglicht so einen automatischen Wechsel während des Betriebs. Linearführungen und Kugelumlaufspindeln ermöglichen eine reibungslose Bewegung entlang der X- und Z-Achse, wobei erweiterte Modelle zusätzlich die Y-Achsen-Fähigkeit für außermittige Funktionen bieten. Die CNC-Steuerung interpretiert G-Code, um diese Komponenten zu synchronisieren und den Kühlmittelfluss und die Spanabfuhr für eine unterbrechungsfreie Bearbeitung zu steuern.
Bettbahnen bilden das Fundament der Maschine und sorgen für Stabilität gegenüber Schnittkräften. Moderne Maschinen verfügen über geschlossene Konstruktionen zur Aufnahme von Spänen und Kühlmittel, was die Sicherheit und Sauberkeit erhöht. Sensoren überwachen Vibration, Temperatur und Werkzeugverschleiß und geben Daten an die Steuerung zurück, um Anpassungen in Echtzeit vorzunehmen.
Die Programmierung beginnt mit einer CAD-Software, um ein detailliertes 3D-Modell des gewünschten Teils zu erstellen. Anschließend generiert die CAM-Software Werkzeugwege und simuliert den Bearbeitungsprozess, um Kollisionen zu erkennen und Zyklen zu optimieren. Die Ausgabe erfolgt im G-Code, einer Befehlssprache wie G00 für die schnelle Positionierung und M03 zum Starten der Spindeldrehung.
Zu den wichtigsten Parametern gehören die auf die Materialhärte abgestimmte Spindeldrehzahl – höher für Aluminium, niedriger für Stahl – und die Vorschubgeschwindigkeit, die den Materialabtrag mit der Werkzeugstandzeit in Einklang bringt. Die Schnitttiefe beeinflusst die Oberflächengüte; Flache Durchgänge führen zu gleichmäßigeren Ergebnissen, verlängern jedoch die Zykluszeiten. Programmierer definieren Sequenzen für Vorgänge wie Schruppen, Schlichten und Gewindeschneiden, einschließlich Verweilzeiten und Kühlmittelaktivierungen.
Sobald das Programm über USB oder Netzwerk geladen ist, durchläuft es Probeläufe ohne Material, um die Genauigkeit zu überprüfen. Simulationssoftware visualisiert den gesamten Prozess und minimiert Einrichtungsfehler vor der Produktion.
Der Prozess verläuft in verschiedenen Phasen, um Effizienz und Präzision zu gewährleisten. Zunächst laden die Bediener Rohmaterial in das Spindelfutter und richten es bei Bedarf präzise am Reitstock aus. Die Maschine stellt alle Achsen auf Referenzposition und legt Referenzpositionen fest, von denen alle Bewegungen ausgehen.
Durch die Aktivierung der Spindel wird das Werkstück mit der programmierten Drehzahl gedreht, während der Werkzeugrevolver zum ersten Fräser weiterschaltet. Beim Schruppdrehen wird Schüttgut entlang der Z-Achse abgetragen, wobei der Werkzeugvorschub parallel zur Rotationsachse erfolgt. Durch mehrere Durchgänge wird der Durchmesser schrittweise verringert, wodurch lange Späne entstehen, die vom Kühlmittel weggespült werden.
Es folgt das Plandrehen, bei dem das Werkzeug radial über das Werkstückende fährt, um eine ebene Fläche senkrecht zur Achse zu erzeugen. Beim Nuten werden schmale Schlitze geschnitten, indem das Werkzeug senkrecht eingetaucht wird, oft in mehreren Tiefen für breitere Merkmale. Das Bohren oder Aufbohren erfolgt mit angetriebenen Werkzeugen auf Multitasking-Zentren, bei denen axiale Löcher gebohrt werden, während die Rotation fortgesetzt wird.
Beim Gewindeschneiden wird ein profiliertes Werkzeug verwendet, das über ein elektronisches Getriebe mit der Spindeldrehung synchronisiert ist und präzise Spiralmuster erzeugt. Bei den Schlichtdurchgängen werden feinere Vorschübe für eine optimale Oberflächenqualität verwendet, gefolgt von der Teilemessung über Messtaster. Fertige Teile werden automatisch oder bei Großserien über Stangenlader ausgeworfen.
Die Drehvorgänge variieren, um unterschiedliche Merkmale an zylindrischen Teilen zu erzeugen. Durch das Geradedrehen wird der Außendurchmesser gleichmäßig reduziert, ideal für Wellen und Rollen, die enge Toleranzen erfordern. Kegeldrehen erzeugt konische Formen durch lineares Versetzen des Werkzeugwegs entlang der Z-Achse.
Die Konturierung ermöglicht komplexe Profile durch die gleichzeitige Interpolation von X- und Z-Bewegungen und die Bildung von Radien, Verrundungen und Hinterschneidungen. Beim Trennen oder Abtrennen werden fertige Stücke mit einem schmalen Werkzeug, das bis zur vollen Tiefe eingetaucht wird, vom Stangenmaterial getrennt. Durch die Rändelung werden Rautenmuster für den Halt eingeprägt, indem gehärtete Räder in die Oberfläche gedrückt werden.
Fortgeschrittene Operationen wie das Polygondrehen erzeugen durch synchronisierte Spindel- und Werkzeugbewegungen nicht runde Formen wie Sechsecke. Angetriebene Werkzeuge auf Fräs-Drehzentren ermöglichen das Fräsen, Bohren und Gewindeschneiden ohne Umspannen.
CNC-Drehmaschinen reichen von einfachen 2-Achsen-Drehmaschinen bis hin zu anspruchsvollen Mehrachsenzentren. 2-Achsen-Modelle bewältigen X- (radiale) und Z-Bewegungen (längs) für einfache zylindrische Teile. 3-Achsen fügt einen revolvermontierten Bohrer für axiale Löcher hinzu.
4-Achsen führt eine Gegenspindel für die Rückseitenbearbeitung ein und verdoppelt die Produktivität durch die Übertragung von Teilen mitten im Zyklus. 5-Achsen- oder Fräs-Drehmaschinen verfügen über Y-Achsen und angetriebene Werkzeuge und erreichen bei komplizierten Bauteilen nahezu vollständige Gleichzeitigkeit. Twin-Revolver-Aufbauten ermöglichen die gleichzeitige Bearbeitung von beiden Enden.
Horizontale und vertikale Ausrichtungen eignen sich für unterschiedliche Teilegrößen. Vertikalmaschinen zeichnen sich durch die Ausnutzung der Schwerkraft durch schwere Ringe aus. Langdrehmaschinen führen Werkzeuge in der Nähe des Werkstücks und sorgen so für höchste Präzision bei kleinen, langen Teilen wie medizinischen Schrauben.
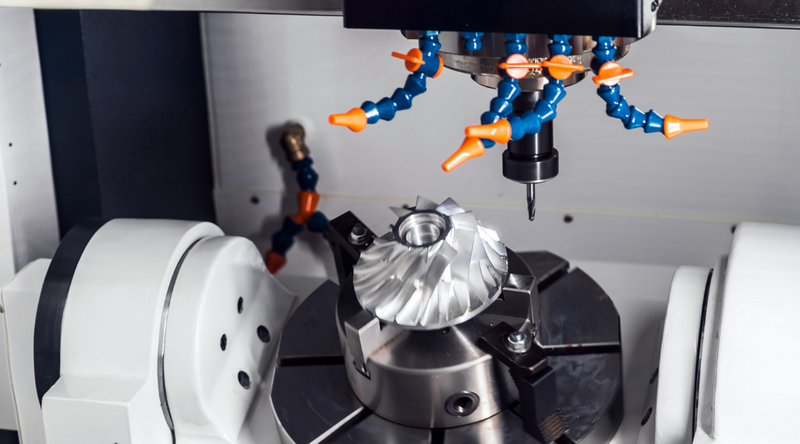
Die Materialauswahl wirkt sich auf die Bearbeitbarkeit, die Werkzeuglebensdauer und die Teileleistung aus. Aluminiumlegierungen lassen sich schnell und mit hoher Geschwindigkeit bearbeiten und ergeben so leichte Armaturen für die Luft- und Raumfahrt. Stähle, von Weichstahl bis hin zu rostfreiem Stahl, erfordern langsamere Vorschübe und robuste Werkzeuge für langlebige Automobilwellen.
Titan ist in Implantaten verschleißfest, erzeugt jedoch Wärme und erfordert eine Kühlmittelzufuhr. Kunststoffe wie Delrin bieten eine geringe Reibung für Buchsen und eine spanlose Bearbeitung. Messing bietet Freischneideeigenschaften für Armaturen und minimiert die Gratbildung.
Exotische Legierungen wie Inconel eignen sich für Hochtemperaturanwendungen, beschleunigen jedoch den Werkzeugverschleiß und erfordern Keramikeinsätze. Materialeigenschaften wie Härte, Wärmeleitfähigkeit und Duktilität leiten die Parameterauswahl für optimale Ergebnisse.
Das CNC-Drehen bietet unübertroffene Präzision und hält wiederholt Toleranzen unter 0,001 Zoll ein. Die Automatisierung unterstützt den „Lights-out“-Betrieb und senkt die Arbeitskosten in der Massenproduktion. Die Vielseitigkeit bei Materialien und Geometrien reduziert den Einrichtungsaufwand im Vergleich zu speziellen Maschinen.
Hohe Spindelgeschwindigkeiten und starre Rahmen ermöglichen hervorragende Oberflächengüten ohne Nachpolieren. Durch die Integration mit Robotik werden Arbeitsabläufe vom Rohmaterial bis zur Inspektion optimiert.
Zu den Einschränkungen zählen die anfängliche Programmierzeit für kleine Volumina und Beschränkungen der Spannfuttergröße bei großen Durchmessern. Tiefe Hohlräume erschweren die Spanabfuhr und es besteht die Gefahr, dass sich die Späne verheddern. Werkzeugwechsel unterbrechen die Zyklen auf Basismaschinen, moderne Revolver mildern dies jedoch ab.
Regelmäßige Wartung verlängert die Lebensdauer der Maschine und gewährleistet die Genauigkeit. Tägliche Kontrollen überprüfen den Schmierstand der Kugelumlaufspindeln und -führungen und verhindern so Verschleiß. Wöchentliche Werkzeuginspektionen ersetzen stumpfe Einsätze und sorgen für gleichmäßige Schnitte.
Die Ausrichtungskalibrierung mit Laserwerkzeugen korrigiert die Achsenabweichung aufgrund der Wärmeausdehnung. Kühlmittelsysteme müssen gefiltert werden, um Bakterienwachstum und Düsenverstopfungen zu vermeiden.
Häufige Probleme wie Rattern sind auf Unwucht oder stumpfe Werkzeuge zurückzuführen und werden durch Auswuchten von Spannzangen und starren Aufbauten behoben. Maßfehler sind auf thermisches Wachstum zurückzuführen, dem durch Vorwärmzyklen entgegengewirkt wird. Softwarediagnosen lokalisieren elektrische Fehler in Servos oder Encodern.
Durch CNC-Drehen entstehen kritische Komponenten in der Luft- und Raumfahrt, wie Turbinenwellen und Fahrwerkszapfen, die Ermüdungsbeständigkeit erfordern. Die Automobilindustrie verlässt sich darauf bei Kolben, Ventilen und Getrieben mit hoher Wiederholgenauigkeit.
Medizinische Geräte wie orthopädische Implantate und chirurgische Instrumente profitieren von biokompatiblen Oberflächen. Die Öl- und Gasbranche fertigt Ventilschäfte und Armaturen aus korrosionsbeständigen Legierungen. In der Unterhaltungselektronik entstehen Präzisionssteckverbinder und Gehäuse.
Zu den Verteidigungsanwendungen gehören Raketengehäuse und Kanonenrohre, bei denen eine enge Konzentrizität im Vordergrund steht. Die allgemeine Fertigung stellt universell Riemenscheiben, Buchsen und Adapter her.
CNC-Drehmaschinen revolutionieren die Präzisionsfertigung, indem sie Rotation, Schneiden und Steuerung automatisieren und so eine beispiellose Effizienz erzielen. Die Beherrschung ihrer Komponenten, Programmierung und Abläufe eröffnet Möglichkeiten für verschiedene Branchen, von Prototypen bis hin zur Massenproduktion. Kontinuierliche Fortschritte in der Mehrachsentechnologie und der KI-Überwachung versprechen noch größere Genauigkeit und Geschwindigkeit.
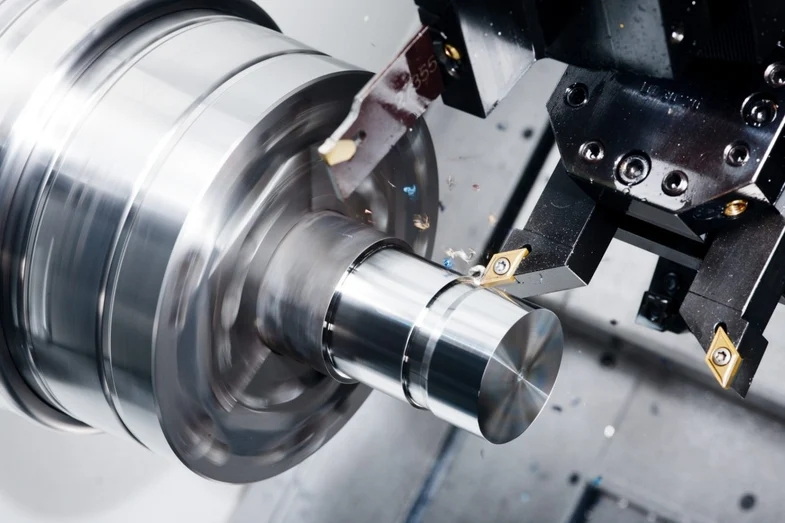
Beim CNC-Drehen wird das Werkstück gegen ein stationäres Werkzeug gedreht, ideal für zylindrische Teile, während beim Fräsen das Werkzeug gegen ein festes Werkstück gedreht wird, um komplexe 3D-Formen zu erhalten.
Die Spindelgeschwindigkeit hängt von der Materialart, dem Werkzeugdurchmesser und den Oberflächenanforderungen ab und wird über Formeln wie U/min = (Schnittgeschwindigkeit x 12) / (π x Werkzeugdurchmesser) für Zoll berechnet.
Beim modernen CNC-Drehen werden Durchmesser von ±0,0005 Zoll oder besser erreicht, wobei die Oberflächengüte unter 32 Ra liegt und je nach Maschinensteifigkeit und Material variiert.
Ja, Kunststoffe, Verbundwerkstoffe und Holz lassen sich effektiv bearbeiten, häufig bei höheren Geschwindigkeiten ohne Kühlmittel, um ein Schmelzen oder Delaminieren zu vermeiden.
Achten Sie auf Maschinenschutz, Augenschutz und keine lockere Kleidung. Überwachen Sie den Kühlmittelstand, um ein Ausrutschen zu verhindern und die Notstoppfunktion sicherzustellen.
[1](https://www.rapiddirect.com/blog/what-is-cnc-turning/)
[2](https://www.wevolver.com/article/what-is-cnc-turning)
[3](https://geomiq.com/blog/what-is-cnc-turning/)


