Language


Visninger: 256 Forfatter: Feifan Hardware Udgivelsestid: 04-07-2026 Oprindelse: websted


Indholdsmenu
● Hvad er selektiv lasersintring (SLS)?
● Kerneord og hvem skal læse dette
● Sådan fungerer SLS-processen (ingeniørens syn)
>> Trin-for-trin SLS-arbejdsgang
● Vigtigste fordele ved SLS 3D-udskrivning
>> 1. Ingen støttestrukturer – Frihed til kompleks geometri
>> 2. Høj produktivitet og batcheffektivitet
>> 3. Stærke, næsten-isotropiske mekaniske egenskaber
>> 4. Overfladeporøsitet muliggør effektiv farvning og farvning
>> 5. Reduceret produktudviklingstid
● Ulemper og praktiske begrænsninger ved SLS
>> 1. Begrænset materialeportefølje sammenlignet med andre processer
>> 2. Ru overfladefinish og porøsitet
>> 3. Krympning, vridning og dimensionsnøjagtighed
>> 4. Mere pulveraffald end andre additivmetoder
● SLS vs CNC-bearbejdning vs sprøjtestøbning
● Når SLS er et smart valg (scenarier fra den virkelige verden)
>> Applikationer hvor SLS Excels
● Design bedste praksis for pålidelige SLS-dele
>> Designretningslinjer på ingeniørniveau
● OEM/ODM-perspektiv: Integrering af SLS i din forsyningskæde
>> Sådan bruger oversøiske købere typisk SLS med en kinesisk CNC-partner
● Sådan beslutter du, om SLS er det rigtige for dit næste projekt
>> Praktisk beslutningstjekliste
● Klar Call to Action: Diskuter din SLS- og CNC-strategi
● Ofte stillede spørgsmål om selektiv lasersintring (SLS)
Som en Producent af CNC-præcisionsdele, der arbejder dagligt med globale OEM'er og industrielle købere, har jeg set selektiv lasersintring (SLS) udvikle sig fra et niche-prototypeværktøj til en seriøs mulighed for funktionelle produktionsdele. I denne guide vil jeg gennemgå de reelle fordele og ulemper ved SLS fra et ingeniør- og indkøbsperspektiv og forklare, hvornår du skal vælge SLS kontra CNC-bearbejdning el sprøjtestøbning . [gushwork ]
Selektiv lasersintring er en additiv fremstillingsproces , der bruger en højenergilaser til at sammensmelte tynde lag af polymerpulver - typisk nylon - inde i en opvarmet pulverleje. Efter hvert lag er sintret, spreder en recoater et frisk lag pulver, og cyklussen gentages, indtil hele 3D-delen er bygget. [sciencedirect ]
Fordi det omgivende usintrede pulver understøtter delen, kan SLS producere komplekse geometrier, der er vanskelige eller umulige at bearbejde konventionelt, især lukkede hulrum eller interne kanaler. Fra en købers synspunkt ligger SLS mellem hurtig prototyping og lavvolumenproduktion: ingen værktøj, hurtig ekspedition og anstændig mekanisk ydeevne. [ranktracker ]
Hvis du søger efter 'selektiv lasersintringsfordele og ulemper' , 'SLS 3D-print til produktionsdele' eller sammenligner SLS vs CNC-bearbejdning for funktionelle prototyper, er denne artikel skrevet til dig. [planteautomation-teknologi ]
Typiske læsere inkluderer:
- Designingeniører validerer nye plastkomponenter
- Indkøbsteams, der indkøber hurtige prototyper eller lavvolumenproduktion
- Grundlæggere og produktchefer inden for hardware, IoT og industrielt udstyr
- OEM'er og grossister på udkig efter OEM/ODM-partnere til komplekse dele
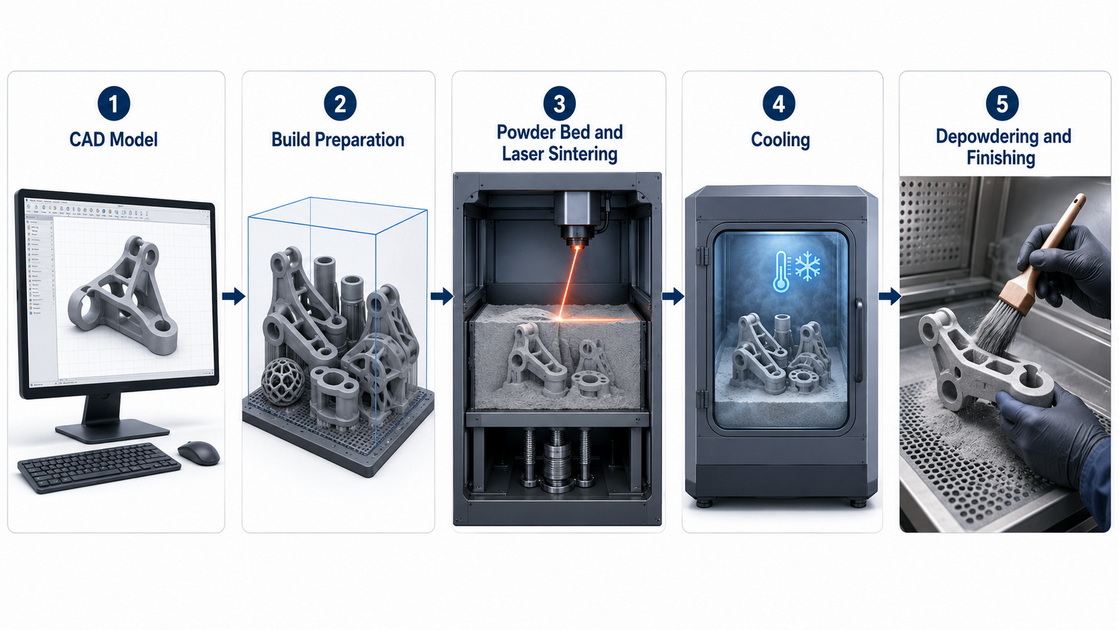
Fra en produktionsingeniørs perspektiv følger en SLS-bygning en klar sekvens: [gushwork ]
1. 3D model forberedelse
CAD-filen kontrolleres, orienteres og indlejres med andre dele for at maksimere buildvolumen.
2. Pudderseng opvarmning
Maskinen opvarmer det nylonbaserede pulver til lige under dets smeltepunkt for at minimere termiske gradienter.
3. Lasersintring
En laser scanner delens tværsnit og smelter partikler sammen til et fast lag.
4. Lag overmaling
En recoater spreder et nyt lag pulver ud over sengen, typisk 0,08-0,15 mm tykt.
5. Byggeafslutning og afkøling
Når det sidste lag er sintret, skal hele pulverkagen køle langsomt ned for at reducere vridning og indre spændinger.
6. Pulvering og efterbehandling
Dele ekstraheres fra pulverlejet, rengøres og eventuelt farves, perleblæses eller dampudglattes for at forbedre overfladekvaliteten og den mekaniske ydeevne. [gushwork ]
Som producent føles processen tættere på batchproduktion end engangsudskrivning: Byggetæthed, indlejringsstrategi og kølingsstyring har stor indflydelse på omkostninger og leveringstid. [planteautomation-teknologi ]
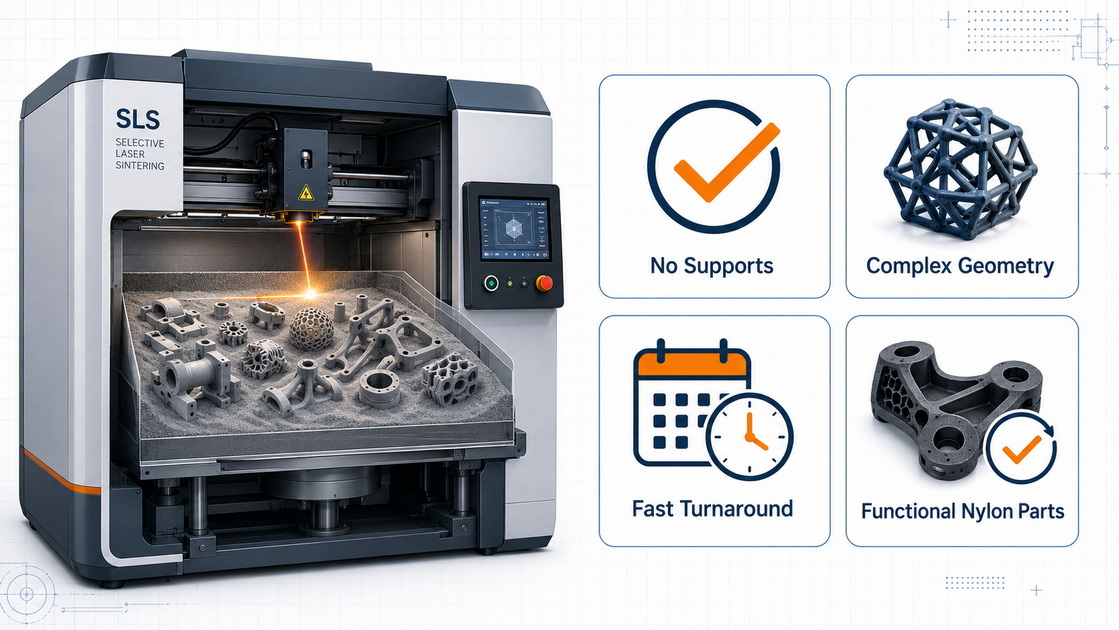
En af de største tekniske fordele ved SLS er, at det ikke kræver støttestrukturer . Det usintrede pulver understøtter naturligt udhæng, tynde vægge og indre hulrum. [gushwork ]
Dette giver flere praktiske fordele:
- Design af komplekse interne kanaler til køling, pneumatik eller lette gitterstrukturer
- Konsolidering af flerdelte samlinger til en enkelt trykt komponent
- Reduceret efterbehandling, fordi der ikke er behov for fjernelse af support
Fra en CNC-producents perspektiv modtager vi ofte designs, der er umulige at fræse eller dreje økonomisk, men som kan produceres i SLS i en enkelt opbygning.
SLS er blandt de hurtigste additivteknologier til batcher med lavt volumen, fordi dele kan indlejres tæt i 3D i hele byggekammeret. Flere dele produceres samtidigt med minimal afstand, som: [gushwork ]
- Øger dele pr. build , hvilket reducerer omkostningerne pr. enhed
- Forkorter time-to-market sammenlignet med værktøjsafhængige processer
- Understøtter iterative designcyklusser med flere designvarianter i en enkelt build
Til OEM- og ODM-projekter bruger vi regelmæssigt SLS på det tidlige valideringsstadium til at teste flere designmuligheder, hvorefter vi overfører den endelige geometri til CNC-bearbejdning eller sprøjtestøbning til masseproduktion.
I modsætning til nogle andre 3D-printprocesser viser SLS-dele stærk mellemlagsbinding og nær-isotropiske mekaniske egenskaber i x-, y- og z-retningerne. [sciencedirect ]
Typiske nylon SLS dele tilbyder:
- God trækstyrke og stivhed for funktionelle komponenter
- Pålidelig dimensionsstabilitet under normale driftstemperaturer
- Kemisk modstand mod mange olier, fedtstoffer og industrielle væsker
For mange af vores kunder gør disse egenskaber SLS til et levedygtigt alternativ til sprøjtestøbte prøver under pilotkørsler, især til huse, beslag og snap-fit funktioner.
SLS-dele har en naturlig porøs overflade , hvilket er en udfordring for forsegling, men en fordel for farvning. Farvestoffer trænger ind i materialet og skaber en robust farve, der i mange tilfælde er mere holdbar end overflademaling. [gushwork ]
Dette er især nyttigt for:
- Mærkespecifik farvekodning af kabinetter eller forbrugervendte komponenter
- Intern visuel styring (f.eks. sikkerhedsfarver, samlemærker)
- Differentiering af versioner af samme del i test eller logistik
Industrielle købere bør bemærke, at SLS-farvning kan integreres som et standard efterbehandlingstrin , ikke en separat maleproces.
Som andre 3D-printteknologier eliminerer SLS hårdt værktøj såsom sprøjtestøbeforme, hvilket forkorter udviklingscyklussen markant. [planteautomation-teknologi ]
I vores erfaring med oversøiske kunder er SLS mest værdifuldt, når:
- Du skal bruge funktionelle prototyper på dage, ikke uger
- Du vil validere ergonomi og montering med næsten endelige materialer
- Du skal bruge broproduktion, før forme eller CNC-armaturer er klar
Fordi den samme maskine kan levere både prototyper og slutbrugsdele, kan ingeniører hurtigt gentage design og bevæge sig mod produktion med minimal afbrydelse.
Mens materialevalg er vokset i løbet af de seneste år, tilbyder SLS stadig et mere begrænset materialevalg end CNC-bearbejdning eller sprøjtestøbning. De fleste tjenesteudbydere fokuserer på: [sciencedirect ]
- PA 12 (nylon) – ingeniørplast til almen brug
- PA 12 med glas eller kulfiber – højere stivhed og varmebestandighed
- TPU – fleksible, gummilignende applikationer
Fra et ingeniørmæssigt synspunkt er dette nok til mange applikationer, men hvis du har brug for specialiserede polymerer (f.eks. PEEK, højtemperatur-fluorpolymerer), kan CNC-bearbejdning eller andre processer stadig være nødvendige.
Som-printede SLS-dele har typisk en mat, let kornet overflade og er ikke naturligt vandtætte. Porøsitet fører også til lavere slagstyrke sammenlignet med fuldt tætte støbte dele. [gushwork ]
Som producenter kan vi dog afbøde dette med efterbehandling, såsom:
- Perleblæsning for en ensartet mat finish
- Dampudjævning for at forsegle overfladen, reducere ruhed og forbedre slagstyrke og brudforlængelse
- Belægning eller tætning til applikationer, der kræver tryk eller væsketæthed
Når vores kunder specificerer SLS, afklarer vi altid overfladeruhed og tætningskrav tidligt, især for væskehåndteringsdele eller synlige eksterne komponenter.
Fordi SLS opvarmer pulveret tæt på dets smeltepunkt, gennemgår dele termisk sammentrækning , når de afkøles, hvilket fører til krympning i størrelsesordenen 3-4 % afhængigt af geometri og materiale. [gushwork ]
Vigtigste implikationer for design og sourcing:
- CAD-modeller skal skaleres eller kompenseres for at opnå den ønskede slutdimension
- Tykke sektioner og skarpe hjørner er mere tilbøjelige til vridning og forvrængning
- Snævre tolerancer er sværere at garantere end med CNC-bearbejdning
Til kritiske grænseflader - såsom lejehuse eller præcisionsmonteringsoverflader - anbefaler vi ofte en hybrid tilgang : udskriv den grundlæggende geometri med SLS og finish-maskinens nøgleoverflader ved hjælp af CNC for at opfylde snævre tolerancer.
Et af løfterne ved additiv fremstilling er lavt materialespild, men i praksis genererer SLS mere pulveraffald end nogle andre teknologier. Fordi pulverbedet er forvarmet, smelter noget usintret pulver delvist sammen og mister sin fulde genbrugskvalitet. [sciencedirect ]
De fleste tjenesteudbydere vil:
- Genbrug en del af det ubrugte pulver ved at blande det med frisk pulver
- Kassér en del som ubrugeligt materiale , hvilket påvirker miljøaftryk og omkostninger
Når du sammenligner tilbud mellem SLS-leverandører, kan du se prisforskelle baseret på pulveropdateringsforhold og interne genbrugspolitikker.
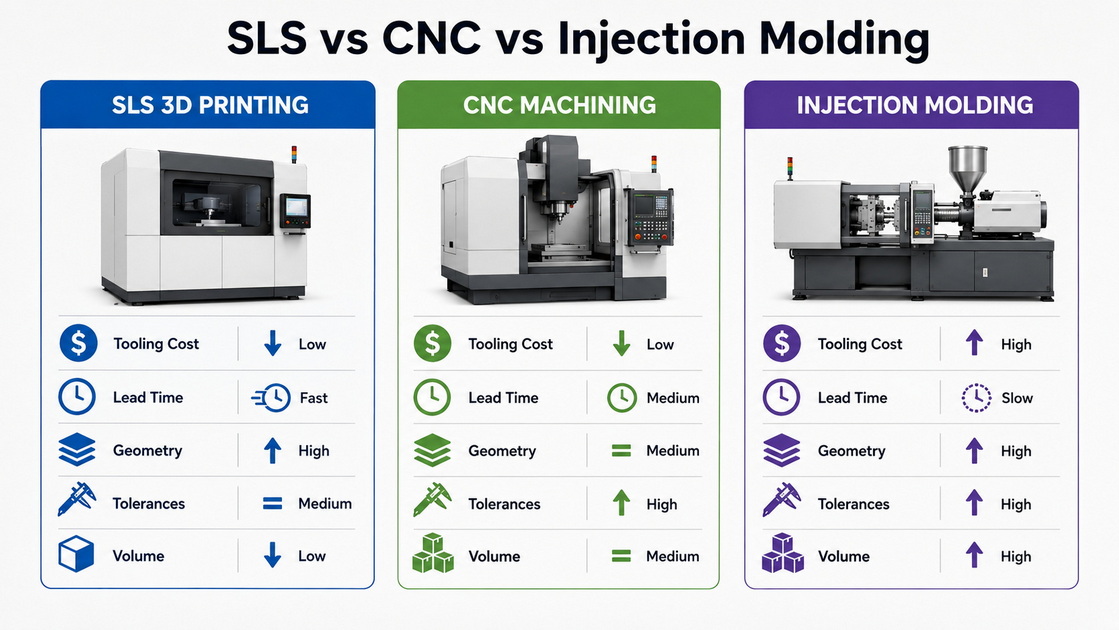
Fra perspektivet af en CNC-præcisionsdelefabrik, der også understøtter OEM/ODM-udvikling, er SLS ikke en konkurrent til CNC eller støbning - det er et komplementært værktøj.
Nedenfor er en praktisk sammenligning baseret på, hvad vi ser i daglige projekter for globale kunder. [plantautomation-technology ]
| Use case / Factor | SLS 3D-print | CNC-bearbejdning | Sprøjtestøbning |
|---|---|---|---|
| Typiske mængder | Lave til mellemstore partier, prototyper | Prototyper til mellemstore volumener | Mellem til meget høj volumen |
| Værktøjsomkostninger på forhånd | Ingen | Meget lav (kun inventar) | Høj (støbeværktøj) |
| Leveringstid | Hurtigt (dage) | Hurtig-medium | Mellemlang |
| Geometri kompleksitet | Fremragende til komplekse interne funktioner | Begrænset af værktøjsadgang | Fremragende når værktøjet findes |
| Tolerancer | Moderat | Fremragende | Meget godt |
| Overflade finish | Groft-medium (kan forbedres via efterbehandling) | Glat til meget fin | Meget fin (skimmelafhængig) |
| Materialesortiment | Begrænsede polymerer | Meget bred (metaller og plastik) | Bredt udvalg af plast |
| Design iterationshastighed | Meget høj | Medium | Lav, når formen er skåret |
For mange oversøiske OEM'er og grossister, vi støtter, er den optimale arbejdsgang:
1. Brug SLS til hurtige funktionelle prototyper og små pilotbatcher.
2. Flyt til CNC-bearbejdning for validering med højere præcision og små til mellemstore produktioner.
3. Overgang modne, stabile dele til sprøjtestøbning, når årlige mængder retfærdiggør værktøjsomkostninger.
Almindelige industrielle anvendelser, hvor SLS typisk leverer stærk værdi, omfatter: [sciencedirect ]
- Jigs og inventar til samlebånd og kvalitetskontrol
- Huse og kabinetter til elektronik og IoT-enheder
- Snappasninger og levende hængsler, hvor nylonfleksibilitet er påkrævet
- Brugerdefinerede kanaler og manifolder med komplekse interne strømningsveje
- Reservedele med lavt volumen til ældre udstyr
I disse scenarier reducerer SLS ofte leveringstiden fra uger til dage , hvilket muliggør hurtigere test og implementering.
Baseret på vores arbejde med internationale kunder er her praktiske regler, der væsentligt forbedrer SLS-resultater: [sciencedirect ]
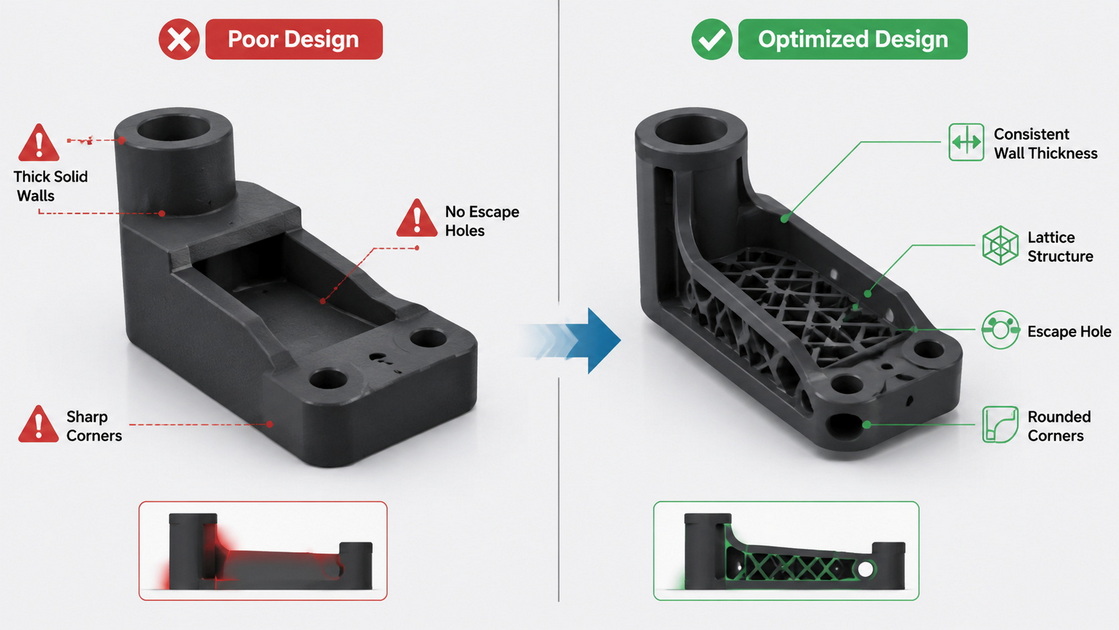
- Oprethold ensartet vægtykkelse for at reducere vridning og ujævn afkøling.
- Undgå massive massive blokke; brug indvendige gitter eller letvægte, hvor det er muligt.
- Overhold de minimumsstørrelser, der anbefales af producenten (huller, ribber, tekst).
- Design til pulverfjernelse ved at tilføje dræn-/udrensningshuller til indvendige hulrum.
- Hvis der kræves kritiske tolerancer, planlæg for sekundær bearbejdning eller skær.
Disse fremgangsmåder forbedrer ikke kun delekvaliteten, men reducerer også omkostningerne ved at minimere mislykkede builds og efterbehandlingsindsats.
Som en kinesisk leverandør af CNC-præcisionsdele, der arbejder med globale mærkeejere, grossister og producenter, ser vi SLS brugt strategisk sammen med traditionel bearbejdning.
Et typisk samarbejde ser således ud:
- Kunden sender en 3D-model og funktionskrav.
- Vi anbefaler SLS til tidlige prototyper eller komplekse plastdele, og CNC til metal eller højpræcisionsoverflader.
- Efter SLS-forsøg forfiner vi designet og overgangen til CNC-bearbejdning eller støbning til skalerbar produktion.
Denne integrerede tilgang giver dig mulighed for at fjerne risikoen ved design , validere ydeevnen tidligt og derefter skalere med den mest omkostningseffektive proces for dit målvolumen.
Brug tjeklisten nedenfor under din næste designgennemgang:
- Har du brug for funktionelle prototyper eller dele med lav volumen på mindre end to uger?
- Er din geometri kompleks eller internt kanaliseret , hvilket gør CNC dyrt eller umuligt?
- Er dine tolerancer moderate frem for ultra-snævre?
- Er nylonbaseret materiale acceptabelt til din anvendelse?
- Kan du acceptere matte, lidt ru overflader , eller er du åben for efterbehandling?
Hvis du svarede 'ja' til de fleste af disse spørgsmål, er SLS sandsynligvis en omkostningseffektiv løsning med lav risiko - især når det kombineres med en leverandør, der også kan understøtte CNC og støbning, når du er klar til at skalere.
Hvis du vurderer selektiv lasersintring til dit næste projekt og ønsker en erfaren produktionspartner til at hjælpe med at balancere hastighed, omkostninger og præcision , så overvej at sende os dine 3D-filer og grundlæggende krav.
Som en Shenzhen-baseret producent af CNC-præcisionsdele (Shenzhen Feifan Hardware & Electronics Co., Ltd.) leverer vi OEM/ODM-tjenester til globale mærker, grossister og producenter og kan anbefale den bedste blanding af SLS, CNC-bearbejdning og sprøjtestøbning til din specifikke applikation.
Q1. Er SLS stærk nok til slutbrugsproduktionsdele?
I mange applikationer, ja. Nylon SLS-dele tilbyder god trækstyrke, stivhed og kemisk modstandsdygtighed og er meget udbredt til huse, armaturer og mekaniske komponenter, især ved lave til mellemstore volumener. [sciencedirect ]
Q2. Hvor nøjagtig er SLS sammenlignet med CNC-bearbejdning?
SLS leverer typisk moderat dimensionel nøjagtighed med en vis risiko for krympning og vridning, mens CNC-bearbejdning konsekvent opnår snævrere tolerancer og bedre repeterbarhed for kritiske dimensioner. [planteautomation-teknologi ]
Q3. Kan SLS producere metaldele?
Industriel metal 3D-print findes, men bruger forskellige processer, såsom selektiv lasersmeltning (SLM) eller direkte metallasersintring (DMLS) ; standard SLS-maskiner fokuserer på polymerpulver som nylon og TPU. [sciencedirect ]
Q4. Hvad er den typiske leveringstid for SLS-dele?
Leveringstiden afhænger af delstørrelse og mængde, men mange projekter kan flytte fra CAD til fysiske dele inden for få dage, når leverandøren har ledig maskinkapacitet og standardmaterialer på lager. [planteautomation-teknologi ]
Q5. Hvornår skal jeg skifte fra SLS til sprøjtestøbning?
Når først dit design er stabilt, og de årlige volumener er høje nok til at retfærdiggøre formværktøj, giver sprøjtestøbning normalt lavere omkostninger pr. del og finere overfladefinish, mens SLS forbliver ideel til udvikling og broproduktion. [planteautomation-teknologi ]
1. Protolabs. 'Selektiv lasersintring – dens fordele og ulemper.' 3D Printing Blog, 2025. Tilgængelig på: [https://www.protolabs.com/en-gb/resources/blog/selective-laser-sintering-its-advantages-and-disadvantages/ ] [gushwork ]
2. Et overblik over selektiv lasersintringsteknologi: principper, formuleringer, anvendelser og lovende potentialer i farmaceutiske produkter. ScienceDirect, 2025. [sciencedirect ]
3. Anlægsautomatiseringsteknologi. 'Hvordan SEO kan skabe forretningsvækst for CNC-producenter?' [planteautomation-teknologi ]
4. Ranktracker. 'CNC-router og laserskæring SEO: Opbyg synlighed og konverter højværdi-emner.' [ranktracker ]
5. QuickCreator. 'E‑E‑A‑T for teknisk indhold: 2025 Best Practice Guide.' [quickcreator ]


